Calitate și conformitate
Costul real al opririlor cauzate de eroarea umană în producție
· Actualizat: · Lectură: 6 min
Când o linie se oprește, prima întrebare privește de obicei utilajul. A fost un rulment, un senzor, o eroare de software? Adesea, răspunsul este mai puțin tehnic. După o schimbare de serie s-a introdus un parametru greșit. A fost sărit un pas. Cineva care înlocuia un coleg absent a făcut operația așa cum și-o amintea de anul trecut.
Eroarea umană este o cauză reală a opririlor neplanificate. Dar, în cele mai multe cazuri, este și un simptom: al unei instrucțiuni greșite sau neactualizate, al unei persoane care nu a fost niciodată instruită pe metoda actuală sau al unei sarcini făcute atât de rar încât nimeni nu și-o mai amintește bine. Acest articol analizează cât costă aceste opriri, de unde vin și ce le reduce.
Cât costă opririle
Raportul Siemens The True Cost of Downtime 2024 estimează că cele mai mari 500 de companii din lume pierd anual aproximativ 1,4 trilioane de dolari din cauza opririlor neplanificate, adică circa 11% din venituri. Pentru o fabrică auto mare, raportul evaluează costul unei singure ore pierdute la 2,3 milioane de dolari.
Raportul nu precizează ce parte din această sumă se datorează erorii umane și nici noi nu vom cita aici un procent: cifrele care circulă pot fi rareori urmărite până la o sursă. Propriul registru de opriri vă oferă o imagine mai bună.
Oricare ar fi ponderea, costul unei opriri înseamnă mai mult decât producția pierdută:
- Manopera. Operatorii sunt plătiți cât timp linia stă, apoi din nou pentru orele suplimentare necesare recuperării.
- Rebuturi și reprelucrări. Piesele aflate în lucru când linia se oprește sau cele produse cu parametrul greșit până când cineva a observat.
- Reparațiile de urgență. Intervenții neplanificate, piese de schimb comandate în grabă și chemarea contractorilor.
- Logistica. Transport expres pentru livrările întârziate și prețuri majorate pentru materialele comandate urgent.
- Penalitățile de la clienți. Termene de livrare ratate și, în lanțurile de aprovizionare just-in-time, o oprire a producției la client.
Există și costuri mai puțin vizibile. Personalul de mentenanță își petrece timpul stingând incendii în loc să se ocupe de lucrările planificate și de îmbunătățiri. Opririle repetate cresc stresul pe linie. Iar clienții țin minte cine le-a provocat lipsa de piese.
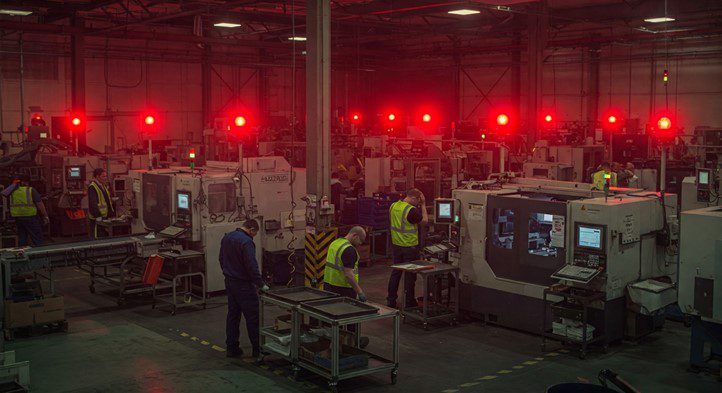
De unde vin opririle cauzate de eroarea umană
O instrucțiune greșită sau neactualizată
O modificare tehnică a fost aprobată, dar fișa tipărită de la postul de lucru arată încă vechiul cuplu de strângere sau vechea succesiune de pași. Operatorul urmează corect instrucțiunea și tot greșește. Este tipul de eroare cel mai ușor de evitat și unul dintre cele mai greu de depistat, pentru că nimeni nu a făcut nimic „greșit”.
O persoană neinstruită la postul de lucru
Înlocuirea unui coleg absent, angajați noi, lucrători prin agenție, o reorganizare după o reechilibrare a liniei. Persoana de la post este dornică și capabilă, dar nu a fost niciodată instruită pentru această sarcină sau a fost instruită pe o versiune mai veche. Presiunea producției face tentantă plasarea ei acolo oricum, în speranța că un coleg din apropiere o va ajuta.
O sarcină rară, făcută din memorie
Unele operații au loc o dată pe lună sau o dată pe trimestru: o schimbare de serie pe o variantă cu volum mic, o calibrare, un defect care apare de două ori pe an. Nimeni nu le face suficient de des încât să-și amintească fiecare pas. Poate că soluția a mai fost găsită cândva, de cineva din altă tură, dar nu a fost notată niciodată. Așa că echipa următoare o descoperă din nou, în timp ce linia așteaptă. În producția cu mix ridicat de produse, aceasta este regula, nu excepția; articolul nostru despre instrucțiunile de lucru pentru asamblarea high-mix tratează subiectul în detaliu.
Predarea turei
Tura anterioară a ajustat un parametru, a schimbat o sculă sau a început o lucrare fără să o termine. Dacă informația nu ajunge clar la tura următoare, aceasta pornește de la o premisă greșită.
Cunoștințele care sunt pe cale să plece
Multe fabrici se bazează pe câțiva tehnicieni experimentați care pot diagnostica un defect după sunet. Când aceștia ies la pensie, își schimbă locul de muncă sau pur și simplu nu sunt în tură, timpul de revenire după o oprire crește. Cunoștințele nu au fost niciodată în sistem; au fost în mintea lor.
Cum le reduceți
Puneți instrucțiunea actuală direct la postul de lucru
Instrucțiunea pe care o vede operatorul la post ar trebui să fie întotdeauna versiunea aprobată și actuală. Eliminați copiile tipărite necontrolate. Deschideți instrucțiunea chiar de la postul de lucru, prin cod QR sau din comanda de producție din sistemul MES, ca nimeni să nu fie nevoit să o caute. Când o instrucțiune se schimbă, vechea versiune ar trebui să dispară din hala de producție în aceeași zi.
Țineți evidența celor instruiți pe versiunea actuală
Matricea competențelor vă spune cine este instruit pentru fiecare sarcină. Adăugați și versiunea: cine a văzut și a confirmat revizia curentă a instrucțiunii? Apoi verificați acest lucru înainte de a repartiza pe cineva la un post de lucru, mai ales pentru înlocuirea absențelor și pentru angajații noi.
Scrieți ghiduri de depanare pentru intervențiile de prim nivel
Cele mai multe opriri din tura de noapte au loc când oamenii cu cea mai mare experiență sunt acasă. Rugați-i pe cei mai buni tehnicieni și reglori să înregistreze cum diagnostichează și rezolvă defectele cele mai frecvente. Transformați aceste înregistrări în ghiduri vizuale scurte pe care un operator sau o persoană de la mentenanța de prim nivel le poate urma în siguranță. Precizați clar unde se termină intervenția de prim nivel și când trebuie chemat un specialist.
Verificați după fiecare schimbare
Schimbările de serie, lucrările de mentenanță și actualizările instrucțiunilor sunt momentele în care se strecoară erorile. Folosiți o listă scurtă de verificare la pornire sau o verificare a primei piese după fiecare dintre ele, astfel încât un parametru greșit să fie depistat la prima piesă, nu la a cincisuta.
Învățați din fiecare oprire
Înregistrați cauza fiecărei opriri. Când cauza rădăcină sunt cunoștințele lipsă sau greșite, actualizați instrucțiunea sau instruirea, nu doar utilajul. În timp, registrul de opriri vă arată ce instrucțiuni au nevoie de cea mai multă atenție.
Unde se încadrează REWO
REWO nu măsoară opririle; asta face sistemul MES sau sistemul OEE. Ce face REWO este să se asigure că instrucțiunea corectă ajunge la postul de lucru: ghiduri aprobate, livrate prin cod QR sau direct din sistemul MES, ghiduri de depanare construite din înregistrările video ale oamenilor cu experiență și liste de verificare pentru pornire și pentru prima piesă. REWO Analytics arată cine a văzut și a confirmat fiecare versiune, astfel încât să știți cine este instruit pe metoda actuală înainte de a-l repartiza la un post de lucru. Vedeți cum funcționează acest lucru pentru directorii de fabrică.
Citiți în continuare: Instrucțiuni de lucru pentru asamblarea high-mix · REWO pentru directorii de fabrică · Ce sunt listele de verificare pentru calitate și cum le folosiți