Qualité & conformité
Le vrai coût des temps d’arrêt dus à l’erreur humaine dans l’industrie
· Mis à jour le · 6 min de lecture
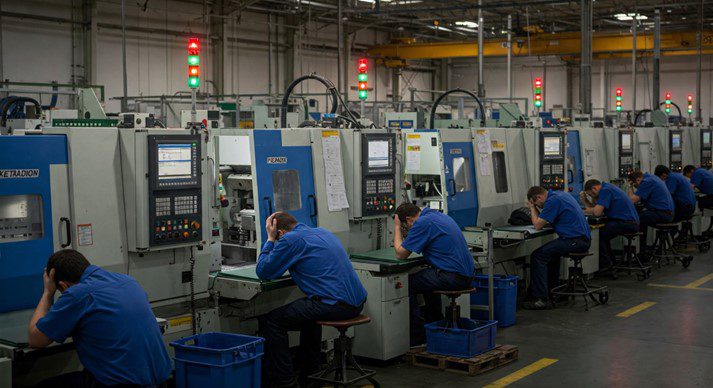
Quand une ligne s’arrête, la première question porte généralement sur la machine. Un roulement, un capteur, un bug logiciel ? Souvent, la réponse est moins technique. Le mauvais réglage a été saisi après un changement de série. Une étape a été sautée. Une personne qui remplaçait un absent a fait le travail tel qu’elle s’en souvenait de l’année dernière.
L’erreur humaine est une cause réelle d’arrêts de production non planifiés. C’est aussi, dans la plupart des cas, un symptôme : celui d’une instruction erronée ou obsolète, d’une personne jamais formée à la méthode en vigueur, ou d’une tâche si rare que personne ne s’en souvient correctement. Cet article examine ce que coûtent ces temps d’arrêt, d’où ils viennent et ce qui permet de les réduire.
Ce que coûtent les temps d’arrêt
Le rapport de Siemens The True Cost of Downtime 2024 estime que les 500 plus grandes entreprises mondiales perdent environ 1 400 milliards de dollars par an à cause des arrêts non planifiés, soit environ 11 % de leur chiffre d’affaires. Pour une grande usine automobile, il chiffre le coût d’une heure perdue à 2,3 millions de dollars.
Le rapport ne précise pas quelle part de ce total est due à l’erreur humaine, et nous ne citerons pas de pourcentage ici : les chiffres qui circulent sont rarement rattachables à une source. Votre propre journal des arrêts est un meilleur indicateur.
Quelle que soit cette part, le coût d’un arrêt dépasse la production perdue :
- Main-d’œuvre. Les opérateurs sont payés pendant que la ligne est arrêtée, puis à nouveau en heures supplémentaires pour rattraper le retard.
- Rebuts et retouches. Les pièces en cours au moment de l’arrêt, ou fabriquées avec le mauvais réglage avant que quelqu’un ne s’en aperçoive.
- Réparations d’urgence. Interventions non planifiées, pièces de rechange commandées en urgence et appels à des prestataires.
- Logistique. Transport express pour les livraisons en retard et prix majorés pour les matières commandées en urgence.
- Pénalités clients. Engagements de livraison non tenus et, dans les chaînes d’approvisionnement en juste-à-temps, un arrêt chez votre client.
Il existe aussi des coûts moins visibles. Les équipes de maintenance passent leur temps à éteindre des incendies au lieu de travailler sur la maintenance planifiée et les améliorations. Les arrêts répétés augmentent le stress sur la ligne. Et les clients se souviennent de qui a causé leur rupture.
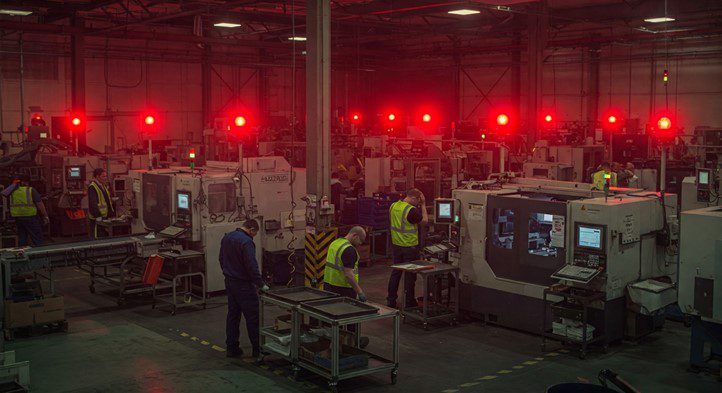
D’où viennent les temps d’arrêt dus à l’erreur humaine
Une instruction erronée ou obsolète
Une modification technique a été approuvée, mais la fiche imprimée au poste affiche toujours l’ancien couple de serrage ou l’ancienne séquence. L’opérateur suit correctement l’instruction et se trompe quand même. C’est le type d’erreur le plus évitable, et l’un des plus difficiles à repérer, car personne n’a rien fait de « mal ».
Une personne non formée au poste
Remplacement d’un absent, nouvelles recrues, intérimaires, réaffectations après un rééquilibrage de ligne. La personne au poste est volontaire et compétente, mais n’a jamais été formée à cette tâche, ou l’a été sur une version antérieure. La pression de la production pousse à l’y placer malgré tout en espérant qu’un collègue voisin lui donnera un coup de main.
Une tâche rare faite de mémoire
Certaines opérations n’ont lieu qu’une fois par mois ou par trimestre : un changement de série vers une variante à faible volume, un étalonnage, une panne qui survient deux fois par an. Personne ne les fait assez souvent pour se souvenir de chaque étape. La solution a peut-être déjà été trouvée, par quelqu’un d’une autre équipe, sans jamais être écrite. L’équipe suivante la cherche donc à nouveau, pendant que la ligne attend. En production à forte variété, c’est la norme plutôt que l’exception ; notre article sur les instructions de travail pour l’assemblage à forte variété traite ce sujet en détail.
La passation entre équipes
L’équipe précédente a modifié un paramètre, changé un outil ou commencé un travail sans le terminer. Si l’information ne parvient pas clairement à l’équipe suivante, celle-ci part d’une hypothèse fausse.
Un savoir-faire sur le point de partir
Beaucoup d’usines reposent sur quelques techniciens expérimentés capables de diagnostiquer une panne à l’oreille. Quand ils partent à la retraite, changent de poste ou ne sont tout simplement pas en poste, le temps nécessaire pour redémarrer après un arrêt augmente. Ce savoir-faire n’a jamais été dans le système ; il était dans leur tête.
Comment les réduire
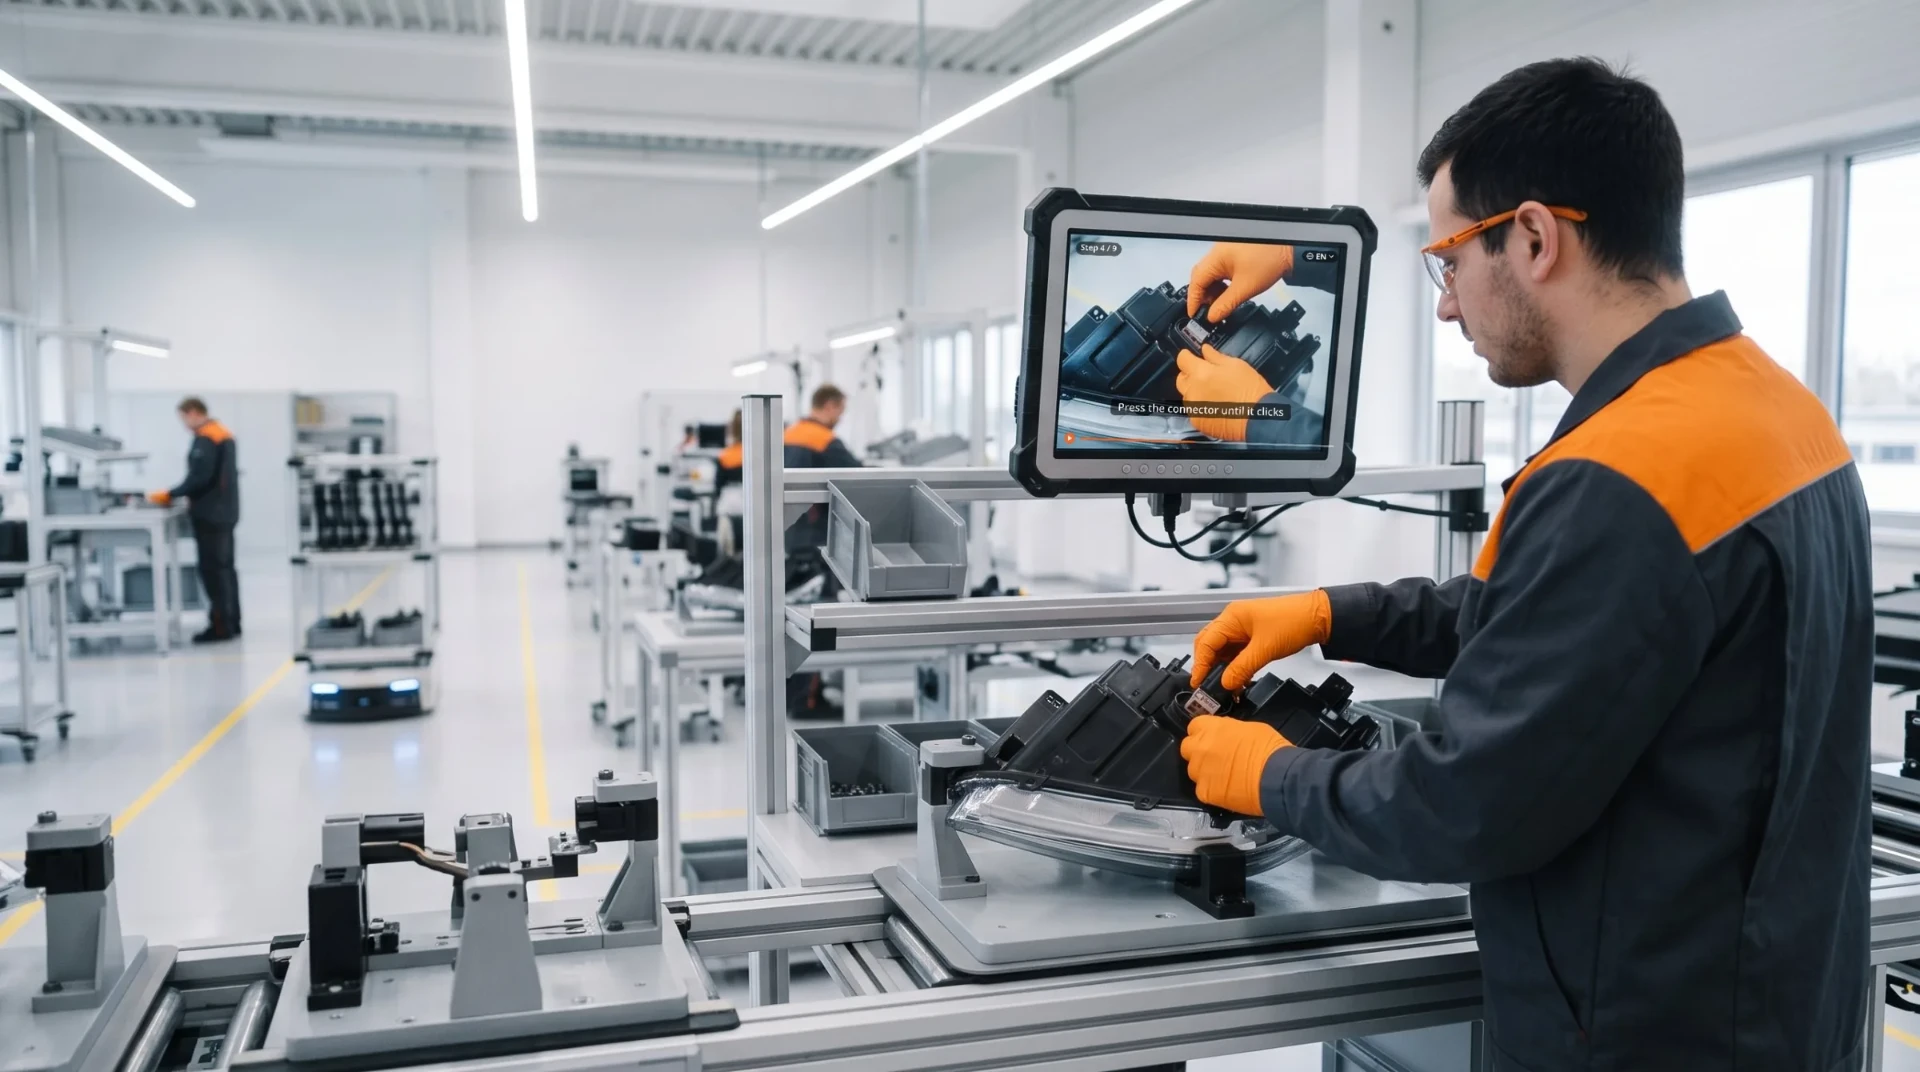
Mettre l’instruction en vigueur à disposition au poste de travail
L’instruction qu’un opérateur voit au poste doit toujours être la version approuvée et en vigueur. Supprimez les impressions non maîtrisées. Ouvrez l’instruction depuis le poste lui-même, par QR code ou depuis l’ordre de fabrication dans votre MES, pour que personne n’ait à la chercher. Quand une instruction change, l’ancienne version doit disparaître de l’atelier le jour même.
Garder une trace de qui est formé sur la version en vigueur
Une matrice de compétences vous indique qui est formé à quelle tâche. Ajoutez-y la version : qui a vu et confirmé la révision en vigueur de l’instruction ? Vérifiez-le ensuite avant d’affecter quelqu’un à un poste, en particulier pour les remplacements et les nouveaux arrivants.
Rédiger des guides de dépannage pour les interventions de premier niveau
La plupart des arrêts de l’équipe de nuit surviennent quand les personnes les plus expérimentées sont chez elles. Demandez à vos meilleurs techniciens et régleurs de filmer la façon dont ils diagnostiquent et résolvent les pannes les plus fréquentes. Transformez ces vidéos en courts guides visuels qu’un opérateur ou un intervenant de maintenance de premier niveau peut suivre en toute sécurité. Indiquez clairement où s’arrête le dépannage de premier niveau et à partir de quand il faut appeler un spécialiste.
Contrôler après chaque changement
Les changements de série, les interventions de maintenance et les mises à jour d’instructions sont les moments où les erreurs s’installent. Utilisez une courte check-list de démarrage ou un contrôle de première pièce après chacun d’eux, pour qu’un mauvais réglage soit détecté sur la première pièce, et non sur la cinq-centième.
Tirer les leçons de chaque arrêt
Consignez la cause de chaque arrêt. Quand la cause racine est un savoir-faire manquant ou erroné, mettez à jour l’instruction ou la formation, pas seulement la machine. Avec le temps, votre journal des arrêts vous indique quelles instructions demandent le plus d’attention.
La place de REWO
REWO ne mesure pas les temps d’arrêt ; c’est le rôle de votre MES ou de votre système de suivi du TRS (OEE). Ce que fait REWO, c’est s’assurer que la bonne instruction arrive au poste : des guides approuvés diffusés par QR code ou directement depuis votre MES, des guides de dépannage créés à partir de vidéos de vos collaborateurs expérimentés, et des check-lists pour les contrôles de démarrage et de première pièce. REWO Analytics montre qui a consulté et confirmé quelle version, pour que vous sachiez qui est formé à la méthode en vigueur avant de l’affecter à un poste. Découvrez comment cela fonctionne pour les directeurs d’usine.
À lire aussi : Instructions de travail pour l’assemblage à forte variété · REWO pour les directeurs d’usine · Qu’est-ce qu’une check-list qualité ?