Jakość i zgodność
Prawdziwy koszt przestojów spowodowanych błędem ludzkim w produkcji
· Aktualizacja: · 5 min czytania
Gdy linia staje, pierwsze pytanie zwykle dotyczy maszyny. Łożysko, czujnik, błąd oprogramowania? Często odpowiedź jest mniej techniczna. Po przezbrojeniu wprowadzono złe ustawienie. Pominięto krok. Ktoś, kto zastępował nieobecnego kolegę, wykonał pracę tak, jak zapamiętał ją sprzed roku.
Błąd ludzki to realna przyczyna nieplanowanych przestojów. W większości przypadków jest też jednak objawem: instrukcji, która była błędna lub nieaktualna, osoby, której nigdy nie przeszkolono z obowiązującej metody, albo czynności wykonywanej tak rzadko, że nikt jej dobrze nie pamięta. Ten artykuł pokazuje, ile kosztują takie przestoje, skąd się biorą i co je ogranicza.
Ile kosztują przestoje
Raport Siemensa The True Cost of Downtime 2024 szacuje, że 500 największych firm świata traci z powodu nieplanowanych przestojów ok. 1,4 biliona dolarów rocznie, czyli ok. 11% przychodów. W przypadku dużego zakładu motoryzacyjnego koszt jednej straconej godziny raport wycenia na 2,3 mln dolarów.
Raport nie podaje, jaka część tej kwoty wynika z błędu ludzkiego, i nie będziemy tu przytaczać żadnego odsetka: krążące liczby rzadko da się powiązać ze źródłem. Lepszą wskazówką jest twój własny rejestr przestojów.
Niezależnie od tego udziału koszt postoju to więcej niż utracona produkcja:
- Praca. Operatorzy dostają wynagrodzenie, gdy linia stoi, a potem jeszcze raz za nadgodziny, żeby nadrobić zaległości.
- Braki i poprawki. Części w toku w chwili zatrzymania linii albo wyprodukowane ze złym ustawieniem, zanim ktoś to zauważył.
- Naprawy awaryjne. Nieplanowane naprawy, pilnie zamawiane części zamienne i wezwania firm zewnętrznych.
- Logistyka. Fracht ekspresowy przy opóźnionych dostawach i wyższe ceny za pilnie zamawiany materiał.
- Kary od klientów. Niedotrzymane terminy dostaw, a w łańcuchach dostaw działających w trybie just-in-time – zatrzymanie produkcji u klienta.
Są też koszty mniej widoczne. Służby utrzymania ruchu zamiast planowej pracy i usprawnień gaszą pożary. Powtarzające się postoje zwiększają stres na linii. A klienci pamiętają, kto spowodował u nich braki.
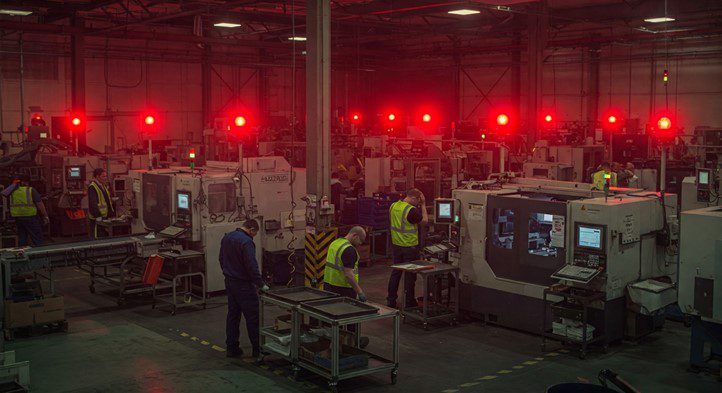
Skąd biorą się przestoje spowodowane błędem ludzkim
Błędna lub nieaktualna instrukcja
Zmiana konstrukcyjna została zatwierdzona, ale wydrukowana kartka przy stanowisku nadal pokazuje stary moment dokręcania albo starą kolejność. Operator prawidłowo wykonuje instrukcję, a mimo to robi to źle. To błąd, którego najłatwiej uniknąć, i jeden z najtrudniejszych do wykrycia, bo nikt nie zrobił niczego „źle”.
Nieprzeszkolona osoba na stanowisku
Zastępstwo za nieobecnych, nowo zatrudnieni, pracownicy tymczasowi, przetasowania po ponownym zbalansowaniu linii. Osoba na stanowisku chce i potrafi pracować, ale nigdy nie została przeszkolona z tej czynności albo przeszkolono ją ze starszej wersji. Presja produkcji sprawia, że kusi, by mimo to ją tam postawić i liczyć, że pomoże kolega obok.
Rzadka czynność wykonywana z pamięci
Niektóre prace zdarzają się raz w miesiącu albo raz na kwartał: przezbrojenie na wariant o małym wolumenie, kalibracja, usterka, która pojawia się dwa razy w roku. Nikt nie wykonuje ich na tyle często, by pamiętać każdy krok. Rozwiązanie mogło już kiedyś zostać znalezione, przez kogoś z innej zmiany, i nigdy nie zostało zapisane. Kolejny zespół dochodzi więc do niego od nowa, a linia czeka. W produkcji wysokoasortymentowej to raczej norma niż wyjątek; szczegółowo omawiamy to w artykule o instrukcjach pracy przy montażu wielowariantowym.
Przekazanie zmiany
Poprzednia zmiana skorygowała parametr, wymieniła narzędzie albo zaczęła zlecenie i go nie skończyła. Jeśli ta informacja nie dotrze jasno do kolejnej zmiany, kolejna zmiana zaczyna od błędnego założenia.
Wiedza, która zaraz odejdzie
Wiele zakładów polega na kilku doświadczonych technikach, którzy potrafią zdiagnozować usterkę ze słuchu. Gdy przechodzą na emeryturę, zmieniają pracę albo po prostu nie ma ich na zmianie, czas przywrócenia pracy po postoju się wydłuża. Ta wiedza nigdy nie była w systemie; była w nich.
Jak je ograniczyć
Aktualna instrukcja w miejscu pracy
Instrukcja, którą operator widzi przy stanowisku, powinna zawsze być zatwierdzoną, aktualną wersją. Usuń niekontrolowane wydruki. Otwieraj instrukcję bezpośrednio przy stanowisku, kodem QR albo ze zlecenia produkcyjnego w systemie MES, żeby nikt nie musiał jej szukać. Gdy instrukcja się zmienia, stara wersja powinna zniknąć z hali tego samego dnia.
Prowadź zapis tego, kto jest przeszkolony z aktualnej wersji
Matryca kompetencji mówi, kto jest przeszkolony z jakiej czynności. Dodaj do niej wersję: kto widział i potwierdził aktualną rewizję instrukcji? Sprawdzaj to przed przydzieleniem kogoś do stanowiska, zwłaszcza przy zastępstwach i nowych pracownikach.
Przygotuj instrukcje rozwiązywania problemów dla napraw pierwszej linii
Większość postojów na nocnej zmianie zdarza się wtedy, gdy najbardziej doświadczone osoby są w domu. Poproś najlepszych techników i ustawiaczy, żeby nagrali, jak diagnozują i usuwają najczęstsze usterki. Zamień te nagrania w krótkie wizualne instrukcje, które operator lub pracownik utrzymania ruchu pierwszej linii może bezpiecznie wykonać. Jasno określ, gdzie kończy się naprawa na pierwszej linii, a od kiedy trzeba wezwać specjalistę.
Sprawdzaj po każdej zmianie
Przezbrojenia, prace utrzymaniowe i aktualizacje instrukcji to momenty, w których wkradają się błędy. Po każdym z nich stosuj krótką listę kontrolną uruchomienia albo kontrolę pierwszej sztuki, żeby złe ustawienie wychwycić na pierwszej części, a nie na pięćsetnej.
Ucz się na każdym postoju
Rejestruj przyczynę każdego zatrzymania. Gdy przyczyną źródłową jest brak wiedzy lub błędna wiedza, aktualizuj instrukcję albo szkolenie, nie tylko maszynę. Z czasem rejestr przestojów pokaże ci, które instrukcje wymagają najwięcej uwagi.
Gdzie pasuje REWO
REWO nie mierzy przestojów; robi to system MES lub system do pomiaru OEE. REWO dba o to, by właściwa instrukcja trafiła na stanowisko: zatwierdzone instrukcje dostępne przez kod QR lub bezpośrednio z systemu MES, instrukcje rozwiązywania problemów tworzone z nagrań wideo doświadczonych pracowników oraz listy kontrolne do kontroli uruchomienia i pierwszej sztuki. REWO Analytics pokazuje, kto wyświetlił i potwierdził którą wersję, więc zanim postawisz kogoś na stanowisku, widzisz, czy jest przeszkolony z aktualnej metody. Zobacz, jak to działa dla dyrektorów zakładów.
Przeczytaj też: Instrukcje pracy przy montażu wielowariantowym · REWO dla dyrektorów zakładów · Czym są listy kontrolne jakości i jak z nich korzystać