Calidad y cumplimiento
El coste real del tiempo de inactividad por error humano en la industria
· Actualizado el · 6 min de lectura
Cuando una línea se para, la primera pregunta suele ser sobre la máquina. ¿Ha sido un rodamiento, un sensor, un fallo de software? A menudo la respuesta es menos técnica. Se introdujo un parámetro equivocado después de un cambio de formato. Se saltó un paso. Alguien que cubría una ausencia hizo el trabajo como lo recordaba del año pasado.
El error humano es una causa real de paradas no planificadas. Pero también es, en la mayoría de los casos, un síntoma: de una instrucción incorrecta o desactualizada, de una persona que nunca recibió formación en el método vigente o de una tarea que se hace tan pocas veces que nadie la recuerda bien. Este artículo analiza cuánto cuestan esas paradas, de dónde vienen y qué las reduce.
Lo que cuestan las paradas
El informe The True Cost of Downtime 2024 de Siemens estima que las 500 mayores empresas del mundo pierden alrededor de 1,4 billones de dólares al año por paradas no planificadas, aproximadamente el 11 % de sus ingresos. En una gran planta de automoción, sitúa el coste de una hora perdida en 2,3 millones de dólares.
El informe no indica qué parte se debe al error humano, y aquí no vamos a citar ningún porcentaje: las cifras que circulan rara vez pueden rastrearse hasta una fuente. Su propio registro de paradas es mejor guía.
Sea cual sea esa proporción, el coste de una parada va más allá de la producción perdida:
- Mano de obra. A los operarios se les paga mientras la línea está parada y, después, otra vez en horas extra para recuperar.
- Rechazos y retrabajos. Las piezas en proceso cuando se para la línea, o las fabricadas con un parámetro equivocado antes de que nadie se diera cuenta.
- Reparaciones de urgencia. Arreglos no planificados, repuestos pedidos con prisa y avisos a contratistas.
- Logística. Transporte urgente para entregas con retraso y precios más altos por material pedido con urgencia.
- Penalizaciones de clientes. Compromisos de entrega incumplidos y, en cadenas de suministro que funcionan justo a tiempo, una parada en las instalaciones de su cliente.
También hay costes menos visibles. El personal de mantenimiento dedica su tiempo a apagar fuegos en lugar de al trabajo planificado y a las mejoras. Las paradas repetidas aumentan la tensión en la línea. Y los clientes recuerdan quién causó su desabastecimiento.
De dónde vienen las paradas por error humano
Una instrucción incorrecta o desactualizada
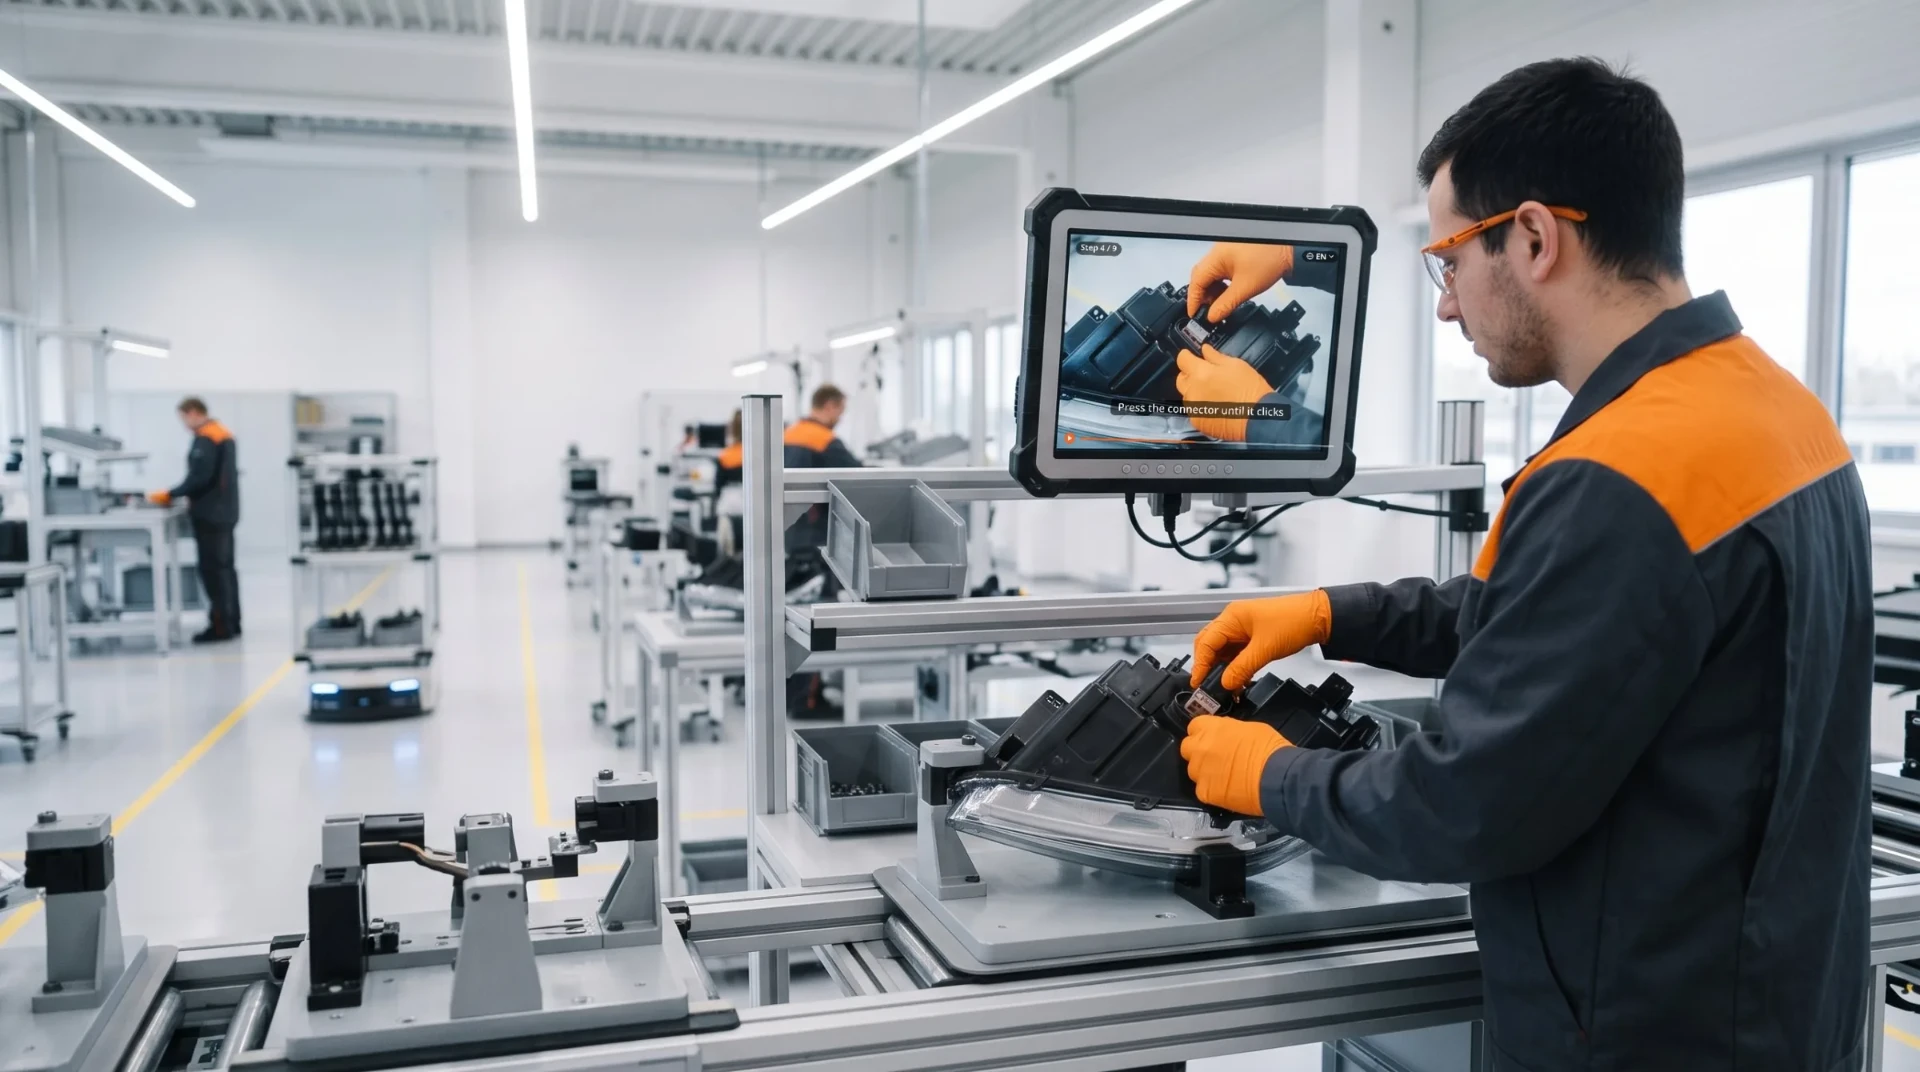
Se aprobó un cambio de ingeniería, pero la hoja impresa del puesto sigue mostrando el par de apriete o la secuencia antiguos. El operario sigue la instrucción correctamente y aun así se equivoca. Es el tipo de error más evitable y uno de los más difíciles de detectar, porque nadie hizo nada «mal».
Una persona sin formación en el puesto
Cobertura de ausencias, nuevas contrataciones, trabajadores temporales, una redistribución tras un reequilibrado de línea. La persona que está en el puesto tiene voluntad y capacidad, pero nunca ha recibido formación en esta tarea, o la recibió en una versión anterior. La presión de producción hace tentador ponerla ahí de todos modos y esperar que un compañero cercano le eche una mano.
Una tarea poco frecuente hecha de memoria
Algunos trabajos se hacen una vez al mes o una vez al trimestre: un cambio de formato a una variante de bajo volumen, una calibración, una avería que aparece dos veces al año. Nadie los hace con la frecuencia suficiente para recordar todos los pasos. Puede que alguien de otro turno ya encontrara la solución y nunca la pusiera por escrito. Así que el siguiente equipo vuelve a averiguarla mientras la línea espera. En la producción de alta variedad (high-mix), esto es la norma más que la excepción; nuestro artículo sobre instrucciones de trabajo para el montaje de alta variedad lo trata en detalle.
El relevo de turno
El turno anterior ajustó un parámetro, cambió una herramienta o empezó un trabajo sin terminarlo. Si eso no llega con claridad al turno siguiente, este empieza partiendo de una suposición equivocada.
Conocimiento a punto de irse
Muchas plantas dependen de unos pocos técnicos experimentados capaces de diagnosticar una avería de oído. Cuando se jubilan, cambian de trabajo o simplemente no están de turno, el tiempo para recuperarse de una parada aumenta. El conocimiento nunca estuvo en el sistema; estaba en ellos.
Cómo reducirlas
Ponga la instrucción vigente en el punto de uso
La instrucción que ve un operario en el puesto debe ser siempre la versión aprobada y vigente. Retire las copias impresas no controladas. Abra la instrucción desde el propio puesto, mediante un código QR o desde la orden de fabricación en su MES, para que nadie tenga que buscarla. Cuando una instrucción cambia, la versión anterior debería desaparecer de la planta ese mismo día.
Lleve un registro de quién tiene formación en la versión vigente
Una matriz de polivalencia indica quién tiene formación en cada tarea. Añada la versión: ¿quién ha visto y confirmado la revisión vigente de la instrucción? Compruébelo antes de asignar a alguien a un puesto, sobre todo en la cobertura de ausencias y con las nuevas incorporaciones.
Redacte guías de resolución de averías para las intervenciones de primer nivel
La mayoría de las paradas del turno de noche ocurren cuando las personas con más experiencia están en casa. Pida a sus mejores técnicos y preparadores que graben cómo diagnostican y resuelven las averías más frecuentes. Conviértalo en guías visuales breves que un operario o una persona de mantenimiento de primer nivel puedan seguir con seguridad. Deje claro dónde termina la intervención de primer nivel y cuándo hay que llamar a un especialista.
Compruebe después de cada cambio
Los cambios de formato, los trabajos de mantenimiento y las actualizaciones de instrucciones son los momentos en los que se cuelan los errores. Utilice una breve lista de verificación de arranque o un control de primera pieza después de cada uno, para que un parámetro equivocado se detecte en la primera pieza y no en la quingentésima.
Aprenda de cada parada
Registre la causa de cada parada. Cuando la causa raíz es un conocimiento que falta o es erróneo, actualice la instrucción o la formación, no solo la máquina. Con el tiempo, su registro de paradas le indicará qué instrucciones necesitan más atención.
El papel de REWO
REWO no mide las paradas; de eso se encarga su MES o su sistema de OEE. Lo que hace REWO es asegurarse de que la instrucción correcta llega al puesto: guías aprobadas que se abren mediante un código QR o desde su MES, guías de resolución de averías creadas a partir de vídeos de sus personas con experiencia y listas de verificación para los controles de arranque y de primera pieza. REWO Analytics muestra quién ha visto y confirmado cada versión, para que sepa quién tiene formación en el método vigente antes de asignarlo a un puesto. Vea cómo funciona para directores de planta.
Siga leyendo: Instrucciones de trabajo para el montaje de alta variedad · REWO para directores de planta · ¿Qué son las listas de verificación de calidad y cómo usarlas?