Qualità e conformità
Il vero costo dei fermi di produzione causati dall’errore umano
· Aggiornato il · 6 min di lettura
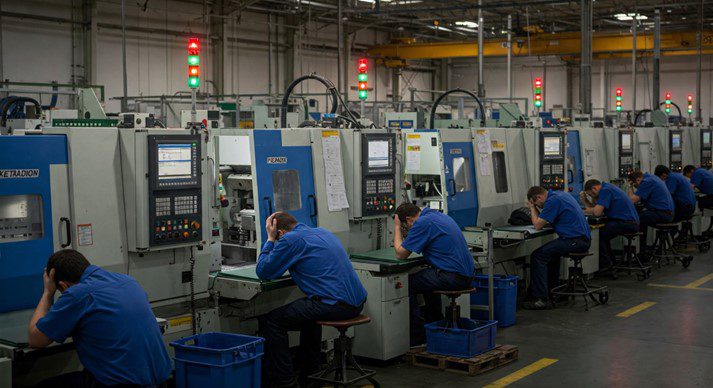
Quando una linea si ferma, la prima domanda di solito riguarda la macchina. È stato un cuscinetto, un sensore, un guasto software? Spesso la risposta è meno tecnica. Dopo un cambio formato è stato inserito il parametro sbagliato. Un passaggio è stato saltato. Chi sostituiva un collega assente ha svolto il lavoro come se lo ricordava dall’anno scorso.
L’errore umano è una causa reale di fermi non pianificati. Nella maggior parte dei casi, però, è anche un sintomo: di un’istruzione sbagliata o non aggiornata, di una persona mai formata sul metodo attuale, o di un compito svolto così di rado che nessuno lo ricorda bene. Questo articolo analizza quanto costano questi fermi, da dove nascono e cosa li riduce.
Quanto costano i fermi di produzione
Il report di Siemens The True Cost of Downtime 2024 stima che le 500 maggiori aziende del mondo perdano circa 1.400 miliardi di dollari all’anno a causa dei fermi non pianificati, pari a circa l’11% dei loro ricavi. Per un grande stabilimento automotive, stima il costo di un’ora persa in 2,3 milioni di dollari.
Il report non dice quanta parte di questo sia dovuta all’errore umano, e qui non citeremo una percentuale: i dati che circolano raramente sono riconducibili a una fonte. Il tuo registro dei fermi è una guida migliore.
Qualunque sia la quota, il costo di un fermo va oltre la produzione persa:
- Manodopera. Gli operatori vengono pagati mentre la linea è ferma, e poi di nuovo in straordinario per recuperare.
- Scarti e rilavorazioni. I pezzi in lavorazione al momento del fermo, o prodotti con il parametro sbagliato prima che qualcuno se ne accorgesse.
- Riparazioni d’urgenza. Interventi non pianificati, ricambi ordinati in fretta e chiamate a tecnici esterni.
- Logistica. Spedizioni espresse per le consegne in ritardo e prezzi maggiorati per i materiali ordinati d’urgenza.
- Penali dei clienti. Impegni di consegna mancati e, nelle filiere just-in-time, un fermo presso il tuo cliente.
Ci sono anche costi meno visibili. Il personale di manutenzione passa il tempo a gestire emergenze invece che a fare interventi pianificati e miglioramenti. I fermi ripetuti aumentano lo stress sulla linea. E i clienti si ricordano chi ha causato la loro carenza di materiale.
Da dove nascono i fermi dovuti all’errore umano
Un’istruzione sbagliata o non aggiornata
Una modifica tecnica è stata approvata, ma il foglio stampato in postazione riporta ancora la vecchia coppia di serraggio o la vecchia sequenza. L’operatore segue correttamente l’istruzione e sbaglia comunque. È il tipo di errore più evitabile, e uno dei più difficili da individuare, perché nessuno ha fatto nulla di «sbagliato».
Una persona non formata in postazione
Sostituzioni per assenza, neoassunti, lavoratori interinali, una riorganizzazione dopo un ribilanciamento della linea. La persona in postazione è volenterosa e capace, ma non è mai stata formata su questo compito, oppure è stata formata su una versione precedente. La pressione produttiva rende allettante metterla comunque in postazione e sperare che un collega vicino le dia una mano.
Un compito raro svolto a memoria
Alcuni lavori si fanno una volta al mese o una volta al trimestre: un cambio formato su una variante a basso volume, una taratura, un guasto che si presenta due volte l’anno. Nessuno li fa abbastanza spesso da ricordare ogni passaggio. La soluzione magari era già stata trovata, da qualcuno di un altro turno, e mai messa per iscritto. Così la squadra successiva la ricostruisce da capo, mentre la linea aspetta. Nella produzione high-mix questa è la norma più che l’eccezione; il nostro articolo sulle istruzioni di lavoro per l’assemblaggio high-mix lo approfondisce.
Il passaggio di consegne tra turni
Il turno precedente ha regolato un parametro, sostituito un utensile o avviato un lavoro senza finirlo. Se questa informazione non arriva chiaramente al turno successivo, il turno successivo parte da un presupposto sbagliato.
Conoscenze che stanno per andarsene
Molti stabilimenti si affidano a pochi tecnici esperti in grado di diagnosticare un guasto a orecchio. Quando vanno in pensione, cambiano lavoro o semplicemente non sono in turno, il tempo per ripartire dopo un fermo aumenta. Quelle conoscenze non sono mai state nel sistema; erano nelle loro teste.
Come ridurli
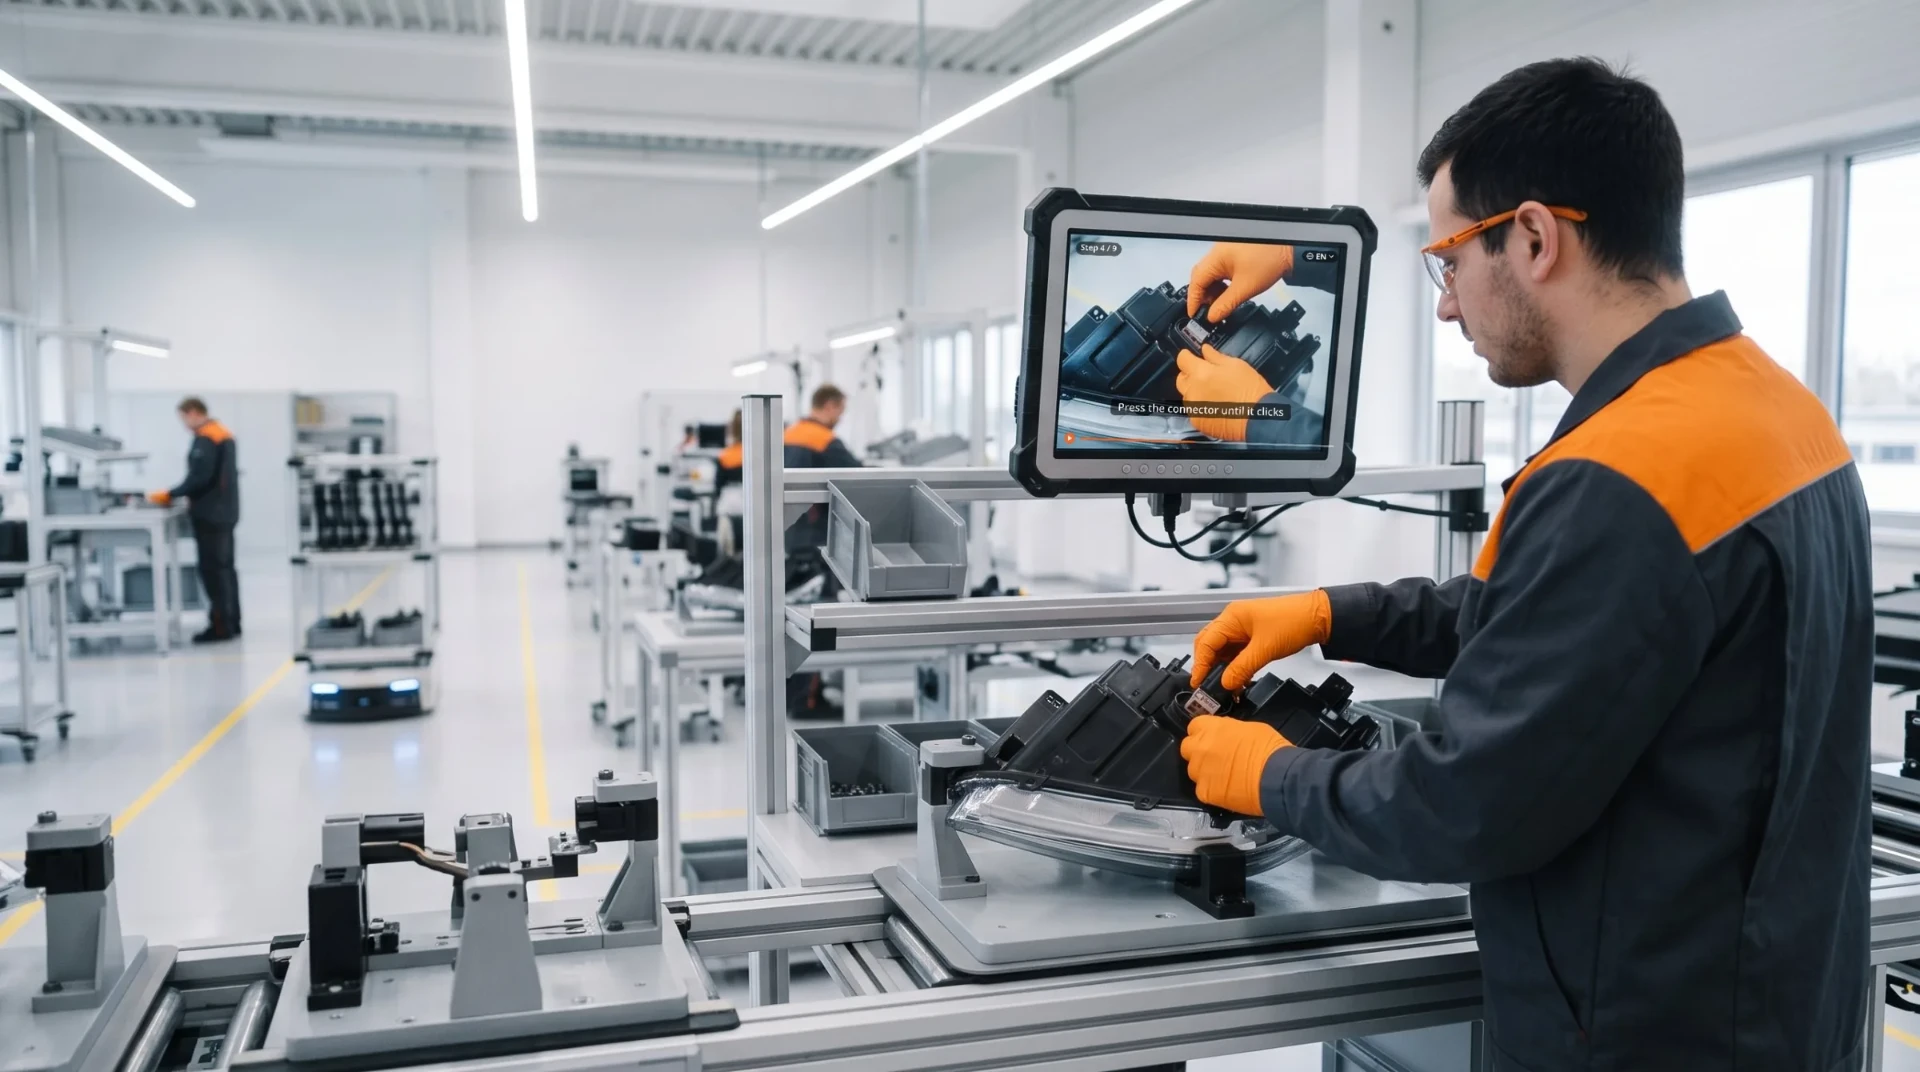
Metti l’istruzione aggiornata nel punto di utilizzo
L’istruzione che un operatore vede in postazione dovrebbe essere sempre la versione approvata e in vigore. Elimina le stampe non controllate. Apri l’istruzione direttamente dalla postazione, tramite codice QR o dall’ordine di produzione nel tuo MES, così nessuno deve cercarla. Quando un’istruzione cambia, la vecchia versione dovrebbe sparire dal reparto lo stesso giorno.
Tieni traccia di chi è formato sulla versione attuale
Una matrice delle competenze ti dice chi è formato su quale compito. Aggiungi la versione: chi ha visto e confermato la revisione attuale dell’istruzione? Poi controllala prima di assegnare qualcuno a una postazione, soprattutto per le sostituzioni e i neoassunti.
Scrivi guide di troubleshooting per gli interventi di primo livello
La maggior parte dei fermi nel turno di notte avviene quando le persone più esperte sono a casa. Chiedi ai tuoi migliori tecnici e attrezzisti di registrare come diagnosticano e risolvono i guasti più frequenti. Trasformali in brevi guide visive che un operatore o un addetto alla manutenzione di primo livello possa seguire in sicurezza. Indica chiaramente dove finisce l’intervento di primo livello e quando bisogna chiamare uno specialista.
Verifica dopo ogni modifica
Cambi formato, interventi di manutenzione e aggiornamenti delle istruzioni sono i momenti in cui si insinuano gli errori. Dopo ciascuno di essi usa una breve checklist di avviamento o un controllo del primo pezzo, così un parametro sbagliato viene individuato sul primo pezzo, non sul cinquecentesimo.
Impara da ogni fermo
Registra la causa di ogni fermo. Quando la causa radice è una conoscenza mancante o sbagliata, aggiorna l’istruzione o la formazione, non solo la macchina. Col tempo, il registro dei fermi ti dirà quali istruzioni richiedono più attenzione.
Dove si inserisce REWO
REWO non misura i fermi di produzione; lo fa il tuo MES o il tuo sistema OEE. Quello che fa REWO è assicurarsi che l’istruzione giusta arrivi in postazione: guide approvate distribuite tramite codice QR o direttamente dal tuo MES, guide di troubleshooting create a partire dai video dei tuoi operatori esperti e checklist per i controlli di avviamento e del primo pezzo. REWO Analytics mostra chi ha visualizzato e confermato quale versione, così puoi vedere chi è formato sul metodo attuale prima di assegnarlo a una postazione. Scopri come funziona per i direttori di stabilimento.
Leggi anche: Istruzioni di lavoro per l’assemblaggio high-mix · REWO per i direttori di stabilimento · Cosa sono le checklist qualità e come usarle