Instructions de travail
Le guide complet des instructions de travail dans l’industrie
· Mis à jour le · 53 min de lecture
Quoi qu’elle fabrique, chaque usine a besoin de la même chose : des consignes claires et cohérentes sur la façon dont chaque tâche est réalisée. C’est le rôle des instructions de travail. Elles sont le dernier maillon entre la planification et l’exécution : elles transforment la conception d’un processus en étapes qu’un opérateur peut suivre au poste. Ce guide explique ce que sont les instructions de travail, pourquoi elles comptent, comment les rédiger, qui doit les rédiger, comment les afficher et comment les garder exactes dans la durée.
Il s’adresse aux responsables de production, aux ingénieurs qualité et méthodes, et à toute personne chargée de l’intégration des nouveaux arrivants et de la formation. L’objectif est concret : un système d’instructions de travail qui réduit les erreurs, raccourcit la formation, tient la route en audit, et que les opérateurs utilisent vraiment.
Les bases des instructions de travail
Qu’est-ce qu’une instruction de travail ?
Les instructions de travail sont des consignes pas à pas qui expliquent précisément comment réaliser une tâche donnée à l’atelier. Leur but est de lever les ambiguïtés, d’améliorer la précision et de garder la même méthode d’une équipe ou d’un site à l’autre. Les bonnes instructions misent sur le visuel : photos, schémas, courtes séquences vidéo. Bien utilisées, elles deviennent à la fois la référence quotidienne au poste et la colonne vertébrale de la formation.
Leur complexité varie. Certaines se résument à une courte séquence pour une tâche de routine. D’autres se ramifient selon la variante de produit, l’état de la machine ou le résultat d’un contrôle.
Une instruction de travail est obligatoire : elle décrit comment la tâche doit être réalisée. Si un document est un support facultatif, comme une carte mémo ou un aide-mémoire rapide, il se rapproche davantage d’une aide au poste (job aid). La différence compte pour la maîtrise documentaire. Pour en savoir plus, voir Instructions de travail ou aides au poste
Instructions de travail et procédures opérationnelles standard (SOP)
On confond souvent les instructions de travail avec les procédures opérationnelles standard (SOP). Une SOP décrit un processus à un niveau plus général : ce qui doit être fait, par qui, dans quel ordre et pourquoi. Une instruction de travail décrit comment réaliser une tâche précise au sein de ce processus.
En bref :
- SOP = consignes au niveau du processus
- Instruction de travail = consigne au niveau de la tâche
Une SOP peut couvrir le processus d’assemblage d’un composant. L’instruction de travail explique la séquence de câblage exacte. Les SOP se trouvent généralement dans le manuel qualité ou les documents de politique ; les instructions de travail, elles, se trouvent au plus près de l’exécution. Pour une comparaison plus complète, voir Instructions de travail standardisées et SOP
Pourquoi rédiger des instructions de travail : leurs quatre fonctions
La diversité des produits ne cesse d’augmenter et la taille des lots de diminuer. Un opérateur peut devoir maîtriser bien plus de variantes qu’il y a quelques années, et se souvenir correctement de chacune au moment de travailler. Dans le même temps, de nombreuses usines doivent rendre rapidement opérationnelles des personnes nouvelles et moins expérimentées. Ces deux pressions retombent sur le même document.
Une façon utile d’aborder les instructions de travail est de partir des quatre fonctions qu’elles remplissent :
- La formation. Les nouveaux salariés apprennent la tâche auprès d’un expert, et l’instruction est la référence commune sur laquelle ils travaillent tous les deux. La personne en formation apprend la méthode définie, pas les habitudes d’une personne. La formation est aussi l’occasion de vérifier le contenu : l’ancien confirme les étapes, le nouveau montre si elles peuvent être suivies.
- La référence. Une fois la personne formée, l’instruction doit être là quand une question se pose. Elle doit donc être facile d’accès au poste et rapide à lire. Décrivez comment la tâche est réalisée. Si des explications sur le pourquoi sont nécessaires, placez-les dans un document de référence distinct plutôt que dans les étapes.
- La résolution de problèmes. Lorsqu’une non-conformité interne ou externe est détectée, l’instruction de travail fait partie des premiers documents à vérifier. Définit-elle correctement le processus ? Sinon, la cause racine peut se trouver dans le document plutôt que chez la personne. On ne peut pas tenir un opérateur entièrement responsable d’avoir suivi une instruction mal définie au départ. Intégrez la revue de l’instruction à votre processus d’actions correctives.
- L’amélioration continue. Les instructions de travail ne doivent pas être des documents qu’on ne sort que lorsqu’un auditeur les demande. Les améliorations viennent des revues, des audits, de la résolution de problèmes et, surtout, des personnes qui font le travail. Partez du document existant et améliorez-le avant d’en créer un nouveau. Plus de documents ne signifie pas plus d’amélioration.
Rôle dans la qualité et la conformité
Les instructions de travail jouent un rôle central dans les systèmes qualité comme l’ISO 9001 et l’IATF 16949, ainsi que dans les secteurs réglementés comme les dispositifs médicaux et la pharmacie. Elles constituent la couche d’exécution : le point où le système qualité rencontre la tâche réelle. Sans elles, les entreprises s’exposent à une production irrégulière, à une qualité médiocre et à des constats d’audit.
Des instructions de travail efficaces réduisent la variabilité des résultats de production et facilitent les audits en fournissant une documentation maîtrisée et à jour sur la façon dont chaque tâche est réalisée. Dans les dispositifs médicaux, l’automobile et l’aéronautique, c’est une exigence, pas seulement une bonne pratique. La section consacrée aux normes, plus bas, entre dans le détail.
Hiérarchie documentaire
Une structure documentaire claire garantit l’ordre et la traçabilité. Chaque niveau a une fonction différente :
- Politiques de l’entreprise : des principes généraux fixés par la direction. Elles énoncent les engagements de l’entreprise et les règles qui s’appliquent à tous les services. Par exemple, une politique peut stipuler que tous les processus de fabrication sont conformes à l’ISO 9001.
- Procédures opérationnelles standard (SOP) : les déroulements de processus et les responsabilités. Elles font le lien entre la politique et l’exécution des tâches. Par exemple, une SOP peut définir comment se déroule un contrôle qualité, qui en est responsable et dans quel ordre les choses se passent.
- Instructions de travail : des consignes précises, propres à une tâche, utilisées par les opérateurs et les techniciens au poste. Par exemple, comment régler une machine donnée ou assembler une pièce particulière, étape par étape, avec photos ou vidéo.
- Check-lists et formulaires : des outils qui confirment que les tâches ont été réalisées et vérifiées. Ils soutiennent la traçabilité et la responsabilisation. Une check-list peut lister les points de contrôle d’un produit fini ; un formulaire peut enregistrer une intervention de maintenance ou la signature d’une formation. Voir Qu’est-ce qu’une check-list qualité ?.
Cette approche par niveaux garantit que les intentions de la direction et les exigences réglementaires se traduisent en actions quotidiennes et en résultats vérifiables dans l’atelier.
Mise en œuvre tout au long du parcours du salarié
Intégration et formation
Les nouveaux arrivants font face à une courbe d’apprentissage raide, surtout dans une production à forte variété. Les instructions de travail, en particulier celles en vidéo, rendent l’intégration moins dépendante de la personne qui se trouve disponible pour former en binôme.
Comment elles sont utilisées :
- Parcours de formation : les instructions de travail sont regroupées en parcours d’apprentissage structurés avec quiz et évaluations, par exemple dans REWO Courses.
- Entraînement en autonomie : les personnes en formation suivent les instructions pas à pas sur une tablette pour s’exercer à une tâche dans un cadre maîtrisé.
- Formation mixte : les formateurs utilisent les mêmes instructions en salle et lors des démonstrations pratiques, de sorte que ce qui est enseigné corresponde à ce qui est fait.
Cas client publié : chez Aluflexpack, le binômage a été remplacé par des instructions en vidéo sur tablettes. Sur les machines simples, les nouveaux opérateurs sont désormais formés en cinq jours au lieu de deux à trois semaines, sans arrêter la production pour les sessions de formation.
Quand elles sont utilisées seules :
- En pré-intégration, pour que les nouveaux venus puissent revoir les tâches de base avant leur premier jour en poste
- En rappel après les sessions en salle
- Pour se familiariser visuellement avec la ligne avant d’entrer en production
Pour les intérimaires et les salariés qui ne parlent pas la langue de l’usine, voir Intégrer les intérimaires et les salariés étrangers.
Opérations quotidiennes et assistance
Au quotidien, les instructions ne sont pas une solution de secours. Ce sont des outils de terrain.
Comment elles sont utilisées :
- Au poste de travail : une tablette ou un écran affiche l’instruction pendant que l’opérateur enchaîne les étapes.
- Accès déclenché : les opérateurs scannent un QR code sur la machine ou le poste, ou ouvrent l’instruction depuis l’ordre de fabrication, et arrivent directement sur la bonne tâche.
- Reprise après erreur : quand quelque chose tourne mal, l’instruction sert à reprendre les étapes et à revenir à la méthode définie.
Quand elles sont utilisées seules :
- Pour les tâches répétitives, afin de garder une méthode constante
- Pour les tâches rares ou complexes que personne ne connaît entièrement par cœur
- Lors du passage d’une variante de produit à une autre
Polyvalence, départs et fidélisation
La polyvalence rend les équipes plus flexibles et plus résilientes. Des instructions bien documentées en sont le fondement.
Comment elles sont utilisées :
- Changement de poste : les salariés qui passent à une nouvelle tâche s’appuient sur les instructions pour apprendre en situation, juste au moment nécessaire.
- Capitalisation du savoir-faire : avant qu’un salarié expérimenté parte à la retraite ou change de poste, filmez-le pendant qu’il réalise les tâches critiques et transformez l’enregistrement en instructions vidéo relues. Commencez par les tâches que seules une ou deux personnes maîtrisent. Voir Qu’est-ce que le savoir-faire tacite ?
- Bibliothèques de formation : les programmes de polyvalence comprennent des ensembles d’instructions sélectionnées, pour que les salariés acquièrent de nouvelles compétences et soient évalués dessus. Une matrice de compétences montre où se situent ces lacunes.
Quand elles sont utilisées seules :
- Pour la montée en compétence en autonomie
- Pour un remplacement ou pour couvrir une absence
- Dans le cadre d’un départ et d’une passation
Une journée type : un opérateur sur une ligne d’assemblage
La journée suivante est une illustration, pas un cas client. Elle montre à quels moments les instructions de travail interviennent au cours d’un poste type.
Voici Marco, opérateur d’assemblage dans une usine automobile.
6 h 30 – Prise de poste et relève. Lors de la relève, le chef d’équipe signale une instruction révisée pour un nouveau modèle de véhicule : la valeur de couple d’un assemblage a changé.
- Rôle de l’instruction de travail : la modification est visible dans la version en vigueur, si bien que personne ne travaille avec l’impression de la veille.
7 h 00 – Préparation du poste. Marco scanne le QR code de son établi pour ouvrir l’instruction de réglage de sa visseuse et la vérification des jauges.
- Bénéfice : les étapes de réglage et de vérification sont suivies de la même façon à chaque équipe.
7 h 30 – Première série. Des instructions pas à pas, sur l’écran à côté de son poste, le guident dans l’assemblage d’un module de commande de tableau de bord. Il passe à l’étape suivante une fois l’étape en cours terminée.
- Bénéfice : moins d’erreurs sur un nouveau montage, et la même méthode d’une équipe à l’autre.
9 h 45 – Un échec au test. Un test de fin de ligne rejette un module pour un défaut de câblage. Marco scanne le code de l’instruction de dépannage de ce module.
- Bénéfice : une reprise plus rapide, avec moins de temps passé à attendre de l’aide.
12 h 15 – Polyvalence. Marco remplace un collègue sur un poste voisin d’assemblage de vannes. Il suit le guide visuel sous l’œil d’un chef d’équipe.
- Bénéfice : une formation juste à temps qui facilite la flexibilité des effectifs.
14 h 00 – Signaler un problème. Marco remarque qu’une photo ne montre pas clairement l’orientation du connecteur. Il signale l’étape depuis l’instruction pour que l’auteur puisse la corriger.
- Bénéfice : la personne la plus proche du travail améliore le document.
15 h 30 – Fin de poste. Lors du point de fin de poste, Marco mentionne qu’un changement d’outillage aura un impact sur une autre instruction. Le chef d’équipe transmet l’information à l’ingénieur méthodes.
- Bénéfice : le savoir-faire du terrain garde les instructions exactes.
Au fil de la journée, les instructions de travail apparaissent comme guide de réglage, référence pas à pas, aide au dépannage et outil de formation. Elles relient la production, les méthodes et la qualité autour d’une seule version en vigueur de la méthode.
Créer des instructions de travail efficaces
Structure et éléments clés
Les bonnes instructions de travail partagent quelques éléments essentiels :
- Un titre clair, un numéro de version et un responsable
- L’objectif et le périmètre de la tâche, ainsi que le résultat attendu
- Les outils, les matières et les équipements de sécurité nécessaires
- Les actions étape par étape, avec un visuel pour chaque étape clé
- Les avertissements de sécurité et les points de contrôle qualité à l’étape où ils s’appliquent
Parmi les compléments utiles : le temps prévu pour la tâche, des conseils de dépannage et la personne à contacter quand quelque chose s’écarte de l’instruction.
Comment rédiger une instruction de travail, étape par étape
- Définissez l’objectif. Déterminez ce que l’instruction doit permettre : un réglage correct, moins d’erreurs à une étape donnée, une intervention de maintenance sans danger. L’objectif détermine le format et le niveau de détail.
- Connaissez votre public. Qui va l’utiliser, avec quelle expérience, et dans quelle langue lit-il le mieux ? Un nouveau venu a besoin de plus de détails qu’un ancien. Une équipe multilingue a besoin de plus de visuels et de moins de texte.
- Observez la tâche en situation. Allez au poste et regardez votre meilleur opérateur la réaliser. Notez les étapes, les outils et les points où l’on se trompe habituellement. Rédigez du point de vue de la tâche, pas de celui de la machine.
- Découpez en étapes. Une action par étape. Commencez chaque étape par un verbe : « Insérer », « Serrer », « Vérifier ». Pour les modes opératoires plus longs, regroupez les étapes en phases.
- Montrez, ne vous contentez pas de dire. Ajoutez une photo, un schéma ou une courte séquence pour chaque étape clé. Signalez le point critique sur l’image : le connecteur, l’orientation, la valeur lue sur la jauge.
- Placez la sécurité et la qualité là où elles s’appliquent. Les avertissements et les points de contrôle se placent à l’étape qu’ils concernent, bien distincts visuellement, et non dans un bloc en haut de page que personne ne lit.
- Simplifiez et relisez. Des phrases courtes, environ 15 mots maximum. Pas d’acronymes non expliqués. Si une étape demande une longue explication, scindez-la ou montrez-la.
- Faites relire par les experts. Parcourez le projet avec les personnes qui réalisent la tâche et avec les responsables de la qualité et de la sécurité. Vérifiez qu’il correspond à la façon dont le travail est réellement fait.
- Testez-la. Demandez à quelqu’un qui n’a jamais réalisé la tâche de l’effectuer uniquement à l’aide de l’instruction. Observez sans aider. Chaque hésitation révèle une lacune à corriger.
- Diffusez et partagez. Approuvez l’instruction, mettez-la à disposition là où la tâche est réalisée et assurez-vous que les anciennes versions sont retirées.
Écrire pour celui qui découvre la tâche
La personne qui lit votre instruction réalise peut-être la tâche pour la première fois. Écrivez pour elle. L’auteur connaît si bien la tâche que des étapes évidentes passent à la trappe. Un test avec un nouveau venu permet de le repérer.
De même, réfléchissez à ce qu’il faut laisser de côté. Donnez aux gens les informations nécessaires pour bien faire le travail, pas tout ce qu’il y a à savoir sur la machine. La théorie, les justifications de conception et les détails rarement utiles ont leur place dans un document de référence distinct. Une étape qui tente de couvrir chaque exception devient difficile à suivre.
Formats
Les instructions de travail peuvent prendre plusieurs formats :
- Des documents imprimés avec photos annotées
- Des séquences vidéo filmées du point de vue de l’opérateur
- Des guides numériques interactifs sur tablettes ou écrans au poste
- De courtes check-lists pour les tâches de routine bien connues
Choisissez le format en fonction de la complexité de la tâche, de la composition de vos équipes et de l’infrastructure du site. Beaucoup d’entreprises combinent plusieurs formats : le numérique au poste, des copies imprimées là où les appareils ne sont pas adaptés. Pour savoir quand la vidéo fonctionne le mieux, voir Pourquoi la vidéo fait mieux que le texte pour les instructions de travail.
Bonnes pratiques de conception du contenu
Visez la clarté et la simplicité. Employez un langage simple et standardisé et évitez le jargon, sauf s’il s’agit du vocabulaire propre à l’atelier.
Parmi les bonnes pratiques :
- Un visuel pour chaque étape importante
- Une conception qui convient aux débutants comme aux utilisateurs expérimentés
- Un contenu lisible à l’écran et qui peut encore être imprimé si nécessaire
- Un moyen simple pour les opérateurs de signaler un problème dans l’instruction
Utilisez les pictogrammes de sécurité normalisés, associez le code couleur à un second repère pour l’accessibilité et gardez une mise en page cohérente. Quand toutes les instructions se ressemblent, chacun sait où trouver ce dont il a besoin.
Filmer des instructions en vidéo
La vidéo montre le mouvement, l’effort et l’enchaînement d’une façon que les photos et le texte ne permettent pas. Quelques règles la rendent utile :
- Préparez les prises de vue. Listez les étapes avant de filmer. Chaque étape devient une courte séquence à part.
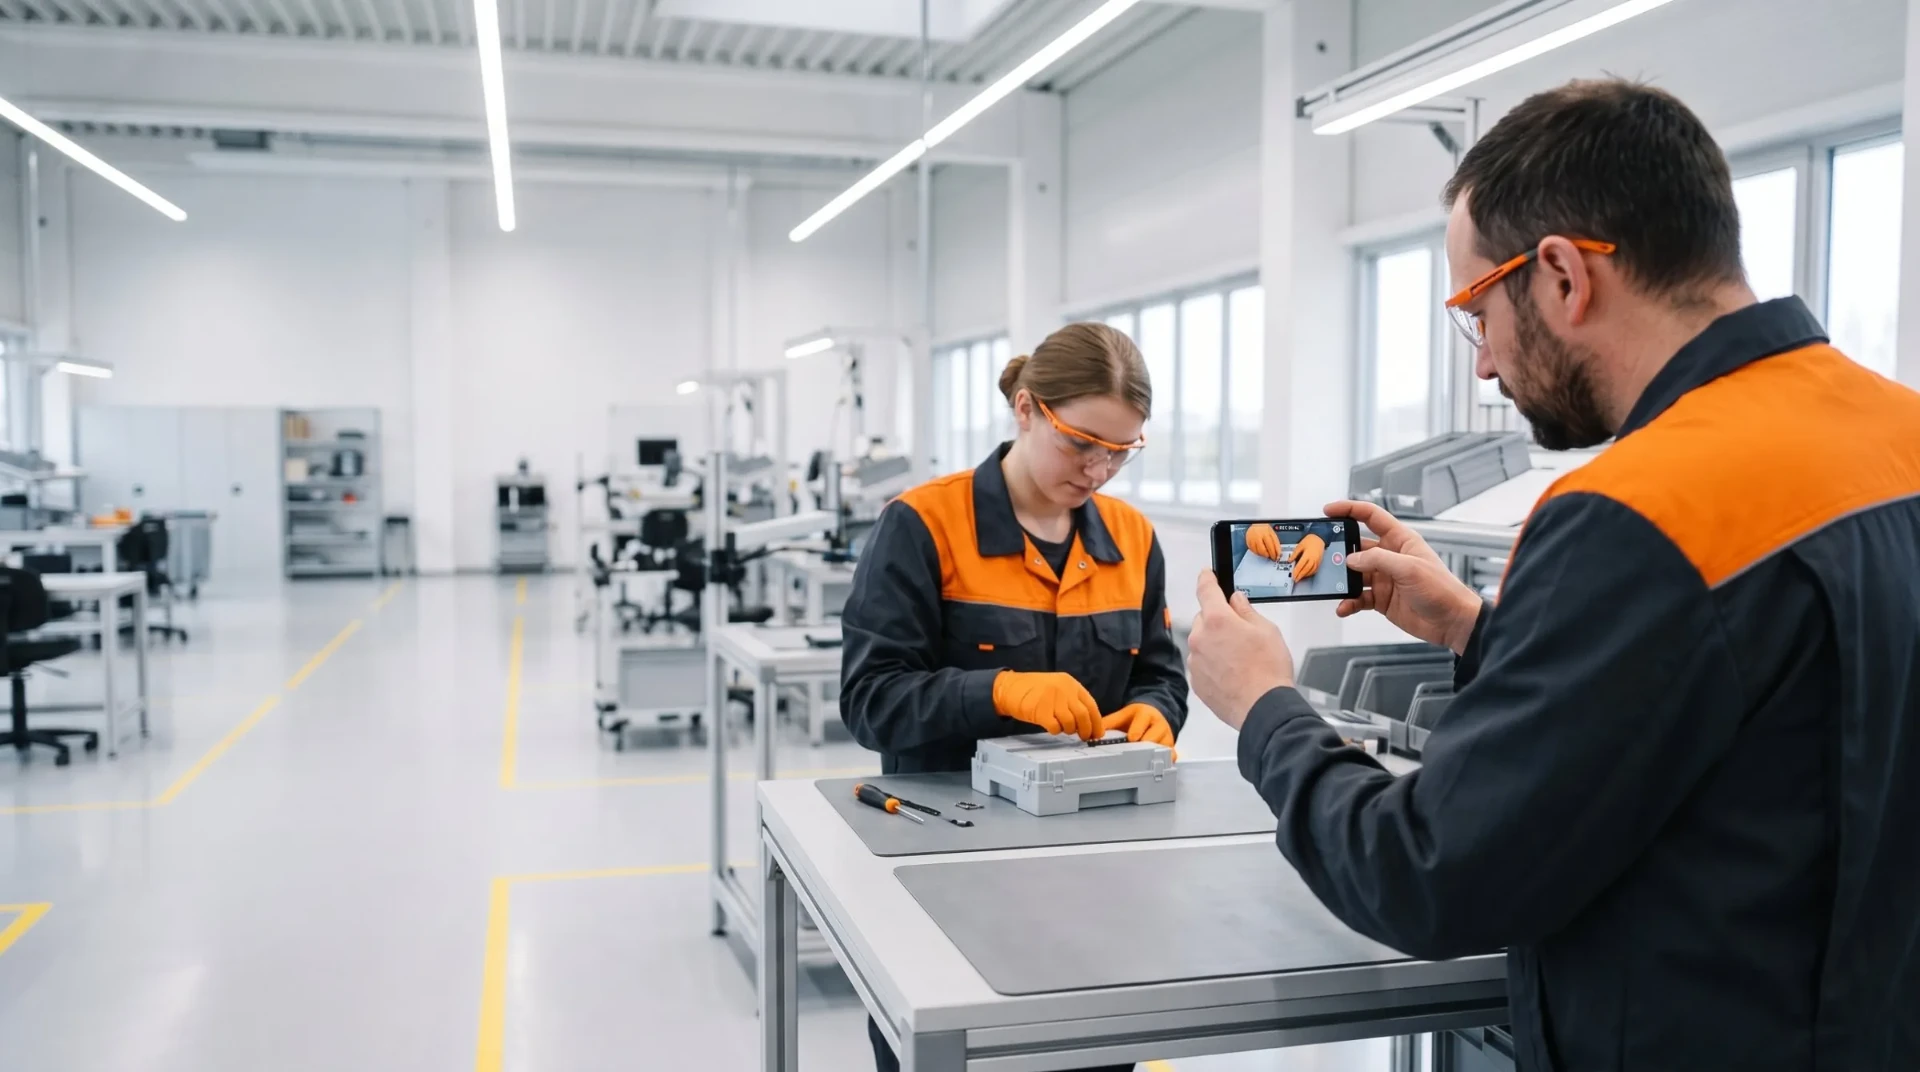
- Filmez du point de vue de l’opérateur. Filmez par-dessus l’épaule ou depuis l’endroit où se tient l’opérateur, pour que le spectateur voie ce qu’il verra lui-même.
- Éclairez bien et stabilisez l’image. Un bon éclairage et une caméra stable comptent plus qu’une caméra coûteuse.
- Ajoutez des sous-titres. Les ateliers sont bruyants et beaucoup d’opérateurs regardent sans le son. Un court texte à l’écran transmet le point clé.
- Faites court. Les opérateurs regardent une séquence tout en travaillant. S’ils doivent parcourir plusieurs minutes d’images pour trouver une étape, ils cesseront de l’utiliser.
Plus de détails dans le guide pratique de la vidéo pour les instructions de travail.
Quatre écueils à éviter
Ne créez pas d’instructions de travail :
- Longues et confuses.
- Difficiles d’accès sur le lieu de travail.
- Rédigées par quelqu’un qui ne connaît pas la tâche.
- Difficiles à tenir à jour.
Qui rédige les instructions de travail
Une bonne instruction de travail se juge à la facilité avec laquelle les personnes qui réalisent la tâche peuvent l’utiliser. La question de savoir qui la rédige compte donc autant que la manière de la rédiger.
La personne qui connaît le mieux la tâche
Le contenu doit venir de la personne la plus expérimentée dans la réalisation de la tâche. Ne confiez pas ce travail à quelqu’un qui ne maîtrise pas pleinement le poste. On ne peut pas attendre d’un ingénieur qui n’a jamais fait tourner la ligne, ou d’un nouvel opérateur encore en apprentissage, qu’il rédige une instruction à la hauteur de ce qu’elle pourrait être.
Les ingénieurs rédigent souvent les instructions du point de vue du produit ou de la machine : pièces, fonctions, spécifications. Les opérateurs ont besoin du point de vue de la tâche : quoi faire, dans quel ordre, à quoi faire attention. Les meilleures instructions sont rédigées du côté de l’utilisateur.
Généralement une équipe, pas une seule personne
Sauf dans les très petites entreprises, c’est rarement l’affaire d’une seule personne. Dans la plupart des usines, le travail est partagé :
- Les ingénieurs méthodes ou de production sont généralement responsables de l’instruction. Ils définissent la méthode, tiennent le document à jour et le modifient après les modifications techniques. Dans l’industrie, les ingénieurs méthodes sont aussi généralement responsables des SOP.
- Les opérateurs expérimentés et les chefs d’équipe apportent la méthode réelle, les astuces et les points de défaillance connus, et filment souvent la vidéo. Ils testent aussi le projet.
- La Qualité vérifie que l’instruction respecte le système qualité et les exigences clients, et approuve généralement la diffusion.
- Le service HSE (hygiène, sécurité, environnement) relit les étapes critiques pour la sécurité, les EPI et les exigences de consignation.
- Le service formation intègre les instructions aux parcours d’intégration et de polyvalence.
Une répartition pratique distingue l’auteur, le relecteur et l’approbateur. L’auteur rédige et filme ; un expert métier et un chef d’équipe vérifient la conformité avec la façon dont le travail est réellement fait ; la Qualité approuve. Une approbation en deux étapes de ce type empêche qu’une modification non vérifiée n’arrive sur la ligne.
Qui rédige les SOP ?
Idéalement, les SOP sont rédigées par une équipe pluridisciplinaire. En réalité, elles sont souvent préparées par une seule personne, généralement un ingénieur méthodes ou un ingénieur qualité. Dans ce cas, cette personne doit interroger quelqu’un qui fait le travail, un chef d’équipe et les responsables des exigences de qualité, d’hygiène, de sécurité et d’environnement. Avant la diffusion, des personnes des services concernés doivent relire et commenter le document.
Les SOP doivent elles aussi être claires et concises. La plupart des gens lisent une SOP parce qu’ils y sont obligés, pas parce qu’ils en ont envie. Des phrases courtes et une structure claire facilitent la lecture.
Filmer plutôt que rédiger
La rédaction est souvent le goulet d’étranglement. Les ingénieurs sont occupés et les opérateurs expérimentés n’aiment pas forcément écrire. Filmer la tâche et ajouter de courts sous-titres abaisse la barrière : l’opérateur montre, l’ingénieur met en forme et vérifie. Certaines équipes utilisent aussi l’IA pour préparer le texte des étapes à partir d’un enregistrement ou d’un document existant, une personne relisant chaque étape avant la diffusion.
Le coût entre aussi en ligne de compte. Chez Kolektor, les instructions coûtent environ 78 € chacune, soit un coût inférieur de plus de 65 % à celui des ingénieurs internes.
Quel que soit le rédacteur, partez de la personne qui fait le travail. Les instructions conçues pour impressionner les auditeurs ou faire étalage de connaissances techniques aident rarement un opérateur. La conformité compte, mais une instruction que les opérateurs ne peuvent pas suivre ne l’assure pas.
Comment afficher les instructions de travail au poste
Une instruction bien rédigée qui reste dans un classeur au bureau n’aide personne. La façon de l’afficher décide de son utilisation.
Papier et classeurs
La plupart des usines commencent par le papier, souvent avec des modèles Word ou Excel. Il ne nécessite aucun appareil et fonctionne partout. Les modèles donnent aussi une mise en page cohérente sans effort de conception.
Les problèmes surviennent avec les modifications. Chaque mise à jour implique de modifier, de réimprimer et de remplacer chaque exemplaire. Les copies se multiplient, et les anciennes versions restent dans les tiroirs et sur les murs. Les classeurs se trouvent souvent loin du poste, si bien que les opérateurs travaillent de mémoire. Le papier ne peut pas non plus montrer le mouvement.
Le papier garde sa place pour les tâches simples et stables, et comme solution de repli. Si vous l’utilisez, maîtrisez-le : un seul responsable, des exemplaires numérotés, et une version et une date visibles sur chaque page.
Écrans et tablettes au poste
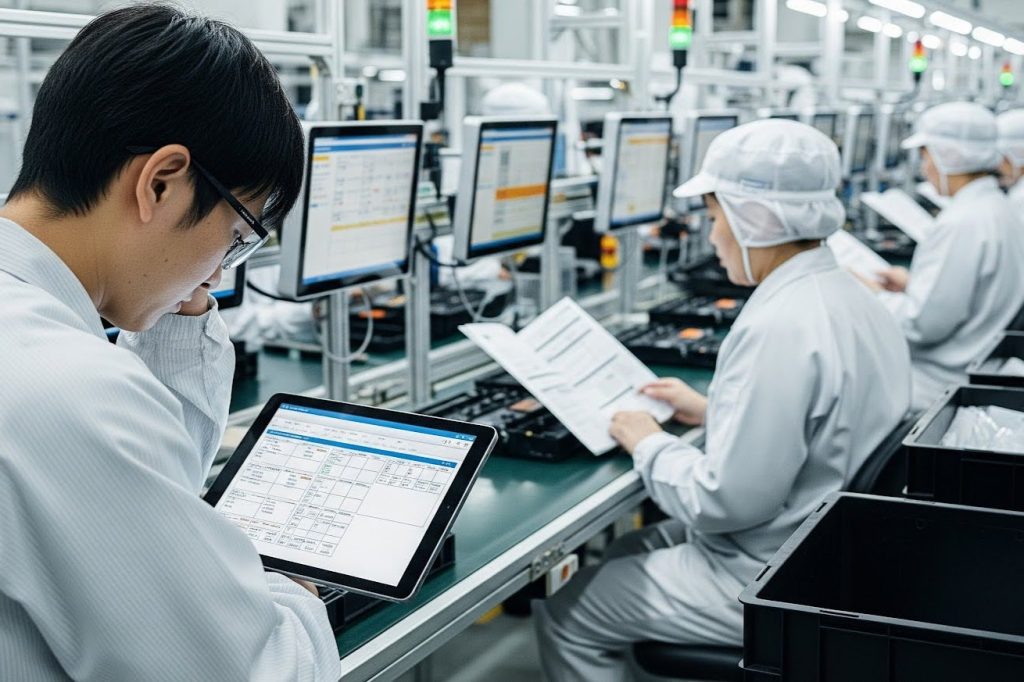
Un écran au poste garde l’instruction dans le champ de vision de l’opérateur. Les tablettes conviennent aux postes partagés, à la maintenance et à la formation ; les écrans fixes conviennent aux postes où le même opérateur travaille tout le poste.
Points pratiques :
- Installez l’écran là où l’opérateur peut le voir sans quitter sa position de travail.
- Assurez-vous qu’il est utilisable avec des gants, ou proposez un moyen mains libres de passer d’une étape à l’autre.
- Vérifiez la couverture Wi-Fi à chaque poste avant le déploiement.
- Prévoyez la recharge, le nettoyage et le remplacement des tablettes.
- Dimensionnez le texte et les images pour qu’ils soient lisibles à la distance de travail.
QR codes au poste ou sur la machine
Un QR code sur la machine, le montage ou le poste ouvre la bonne instruction en un seul scan. Le code ne change pas quand le contenu change, si bien que l’opérateur arrive toujours sur la version approuvée en vigueur. Cela élimine la principale faiblesse du papier sans devoir câbler chaque poste.
Les QR codes font aussi le lien entre le papier et le numérique. Un PDF imprimé portant un QR code renvoie à la version à jour, si bien qu’une copie papier n’est jamais une impasse. Plus d’informations dans L’utilisation des QR codes dans l’industrie.
Dans le MES ou l’ERP
Dans les usines équipées d’un MES, l’instruction peut s’ouvrir depuis l’ordre de fabrication. L’opérateur lance l’OF et la bonne instruction pour ce produit et cette opération s’affiche, sans recherche.
Cas clients publiés :
- Chez Coloplast, REWO est intégré au MES développé en interne comme couche de diffusion de la documentation QMS. Les mises à jour atteignent simultanément tous les points de production, la diffusion des documents prend environ 85 % de temps en moins, et les mêmes instructions ont accompagné le transfert d’une ligne de production au Costa Rica.
- Chez VHIT, les instructions imprimées ont été remplacées par une couche documentaire intégrée au MES. Les mises à jour approuvées atteignent immédiatement chaque équipe, et chaque consultation est enregistrée sur le badge de l’opérateur.
- Chez Hidria, le travail standardisé est filmé et consulté depuis les terminaux MES. Selon une estimation interne, les nouveaux opérateurs montent en compétence 30 à 40 % plus vite.
Choisir un mode d’affichage
| Mode | Adapté pour | Points de vigilance |
|---|---|---|
| Papier et classeurs | Tâches simples et stables ; lieux sans appareils | Anciennes versions en circulation ; réimpression à chaque modification |
| Écrans au poste | Postes fixes, assemblage pas à pas | Fixation, lisibilité, gants |
| Tablettes | Postes partagés, maintenance, formation | Recharge, casse, couverture Wi-Fi |
| QR codes | Machines et postes sans écran fixe | Les codes doivent être placés là où la tâche est réalisée |
| Dans le MES ou l’ERP | Usines qui gèrent déjà leurs OF dans le MES | Effort d’intégration ; le contenu a toujours besoin d’un responsable |
Quel que soit votre choix, les règles sont les mêmes : une touche ou un scan pour ouvrir, uniquement la version en vigueur, la version visible à l’écran, et l’instruction sous les yeux pendant le travail.
Favoriser l’adhésion des opérateurs
Leviers comportementaux
Fournir des instructions ne suffit pas. Les gens les utilisent quand c’est la solution la plus simple et quand cette utilisation est reconnue.
Leviers pratiques :
- Placez l’instruction sur le chemin du travail. Ouvrez-la depuis l’ordre de fabrication ou un QR code au poste, pour que la trouver ne demande aucun effort.
- Reconnaissance : valorisez les opérateurs qui signalent des problèmes ou proposent des améliorations. Certaines usines utilisent des points ou une reconnaissance mensuelle. Restez simple et équitable.
- Tutorat entre pairs : désignez des opérateurs expérimentés comme référents des instructions, qui accompagnent les nouveaux membres de l’équipe et montrent l’exemple.
- Petites incitations : de petites récompenses visibles pour des retours utiles peuvent favoriser l’adoption au début.
- Points sur les instructions : les chefs d’équipe abordent les instructions lors des points quotidiens et des Gemba walks : sont-elles utilisées, et sont-elles justes ?
Ancrage dans la culture
L’utilisation sur le long terme dépend de la façon dont les instructions s’intègrent aux routines de l’équipe.
Tactiques :
- Relève d’équipe : intégrez la revue des instructions nouvelles ou modifiées à chaque relève.
- Causeries d’équipe : profitez des réunions d’équipe pour discuter de la clarté des instructions, des modifications et des retours des opérateurs.
- Des retours à la reconnaissance : montrez publiquement quand la suggestion d’un opérateur a modifié une instruction.
- Histoires d’intégration : utilisez en formation des exemples réels tirés de votre propre usine pour montrer comment le respect de l’instruction a évité un problème.
- Présentation : présentez les instructions comme l’outil pour bien faire le travail, pas comme un mécanisme de contrôle.
Communication et encadrement
- Les chefs d’équipe montrent l’exemple. Si l’encadrement se réfère aux instructions de façon visible et régulière, les autres le feront aussi.
- Un canal de remontée ouvert. Rendez évidente la façon de signaler un problème, par exemple un signalement sur l’instruction elle-même ou un QR code renvoyant à un court formulaire.
- Visibilité transverse. Partagez les mises à jour et les améliorations des instructions entre les services, pour que la responsabilité soit partagée.
Adoption sur le long terme
- Données d’utilisation : examinez quelles instructions sont ouvertes et confirmées, et lesquelles ne le sont pas. Partagez ces données lors des revues d’équipe.
- Revues de cycle de vie : examinez l’adoption autant que le contenu.
- Améliorations portées par les opérateurs : invitez les opérateurs à co-rédiger et à réviser les instructions, surtout après des modifications de processus.
Quand les opérateurs voient les instructions comme des outils utiles plutôt que comme des obligations, ils deviennent des acteurs à part entière de la qualité, de la sécurité et de l’efficacité. L’adhésion ne se décrète pas en un déploiement. C’est une habitude construite sur la confiance, les retours et des objectifs partagés.
Accessibilité et localisation
Langues et différences culturelles
Dans des équipes multinationales et diverses, la communication va au-delà de la traduction. La localisation adapte la terminologie, les symboles et le format aux personnes qui utilisent l’instruction.
Leviers :
- Vocabulaire de l’atelier : assurez-vous que les termes traduits correspondent à la façon dont les choses sont réellement appelées sur la ligne, et pas seulement au mot du dictionnaire.
- Symboles et couleurs : certaines icônes et certains codes couleur n’ont pas la même signification selon les régions. Testez-les.
- Vérifier la compréhension : demandez à des salariés bilingues de vérifier que l’instruction traduite dit bien la même chose que l’original.
- Formats flexibles : là où le niveau de lecture varie, appuyez-vous davantage sur la vidéo, les photos et les pictogrammes que sur le texte.
Les visuels réduisent la dépendance au texte traduit, mais ne la suppriment pas. Les sous-titres, les avertissements et les points de contrôle doivent toujours être dans une langue que l’opérateur comprend. L’IATF 16949, par exemple, attend que les instructions opérateur soient rédigées dans une langue comprise par les personnes qui les utilisent. Chez Aluflexpack, les consignes orales en croate ne passaient souvent pas auprès des salariés étrangers, ce qui a été l’une des raisons du passage à la vidéo. Sur la traduction automatique, voir Comment la traduction par IA préserve le sens.
Accessibilité numérique et inclusion
Les instructions doivent fonctionner pour des personnes aux capacités physiques et cognitives différentes.
Bonnes pratiques :
- Utilisez des polices claires et lisibles et des mises en page à fort contraste
- Prenez en charge les lecteurs d’écran et la navigation au clavier dans les outils numériques
- Proposez une narration audio et des sous-titres
- N’utilisez jamais la couleur comme seul moyen de transmettre une information
Ces choix aident tout le monde, pas seulement ceux qui en ont besoin : un écran à fort contraste est plus facile à lire sous l’éclairage d’une usine, et les sous-titres aident dans un hall bruyant.
Conduite du changement et déploiement
Présenter les instructions aux équipes
Déployer des instructions de travail nouvelles ou révisées relève de la conduite du changement. La réussite dépend d’une communication claire, d’une implication précoce et d’un renforcement continu.
Bonnes pratiques :
- Expliquez le pourquoi : commencez par l’objectif : moins d’erreurs, une formation plus rapide, un audit plus serein.
- Créez l’appropriation : impliquez les opérateurs et les chefs d’équipe dans la relecture des projets et le tournage des vidéos.
- Reliez au travail réel : montrez que les instructions correspondent aux tâches réelles, et non à des processus théoriques.
- Désignez des référents : identifiez des tuteurs parmi les pairs, qui guident et montrent l’exemple pendant le déploiement.
Pilotes et communication
Un pilote permet de tester, d’ajuster et de créer une dynamique avant un déploiement plus large.
Comment mener un bon pilote :
- Choisissez une seule ligne, une seule équipe ou une seule famille de produits.
- Suivez l’utilisation à l’aide des historiques d’accès, des retours des opérateurs et des erreurs que vous enregistrez déjà.
- Organisez des séances de retour à des moments fixes, par exemple en fin de poste ou chaque semaine.
- Ajustez le format, les visuels ou le mode de diffusion en fonction de ce que disent les opérateurs.
Passer à l’échelle :
- Partagez les résultats du pilote dans toute l’entreprise : ce qui a changé, ce qu’ont dit les opérateurs, les inquiétudes qui sont apparues.
- Déployez par vagues, ligne par ligne ou service par service.
- Prévoyez des points de rappel après le déploiement.
Messages :
- Employez le même langage sur tous les canaux : réunions, panneaux d’affichage, écrans.
- Présentez les instructions comme une aide pour bien faire le travail, pas seulement comme une obligation.
- Mettez en avant les améliorations venues de l’équipe.
Suivre et pérenniser l’adoption
Après le déploiement, l’enjeu devient de maintenir l’utilisation des instructions et de les améliorer.
Pérennisation :
- Interrogez brièvement les opérateurs à intervalles de quelques mois.
- Gardez un moyen simple de proposer des modifications ou de nouveaux sujets.
- Examinez quelles instructions sont les plus et les moins utilisées.
Le rôle du manager :
- Intégrez l’utilisation des instructions aux points quotidiens.
- Exigez la mise à jour des instructions dans le cadre de chaque modification technique et de chaque chantier kaizen.
Surmonter la résistance au changement
Les nouvelles instructions suscitent souvent des résistances. Elles portent rarement sur le contenu, mais sur la façon dont le changement est perçu.
Freins courants :
- Peur de la surveillance : les salariés peuvent voir les instructions numériques comme du micromanagement.
- Manque de confiance dans la source : des instructions rédigées sans opérateurs expérimentés peuvent être perçues comme déconnectées de la réalité.
- Lassitude face au changement : là où les procédures changent souvent, les gens ignorent les nouvelles versions par habitude.
Leviers :
- Co-construction : impliquez les opérateurs dans la rédaction du contenu et le tournage des vidéos.
- Caution des pairs : demandez à des membres respectés de l’équipe de montrer l’exemple.
- Montrer l’impact : partagez des améliorations concrètes liées aux instructions, comme moins de défauts ou une formation plus courte.
La résistance diminue généralement le plus vite quand les instructions viennent visiblement des collègues : un opérateur respecté qui montre la méthode en vidéo, dans la langue de l’équipe, en fait plus que n’importe quelle annonce.
Former les formateurs
Les chefs d’équipe et les tuteurs décident si les nouvelles instructions sont adoptées ou ignorées.
Comment préparer les référents :
- Courtes sessions de formation : passez en revue le contenu, son objectif et la façon d’accompagner les autres.
- Supports : fournissez une courte FAQ ou une démonstration guidée pour les aider à répondre aux questions.
- Répétitions : laissez-les s’exercer avec les outils sur une tâche fictive ou à faible risque.
Message clé : les formateurs ne doivent pas seulement faire appliquer les règles. Ils doivent faire comprendre, montrer l’exemple et encourager le partage du savoir-faire.
Check-list de préparation au déploiement
Avant de lancer un nouveau système d’instructions ou une mise à jour importante, vérifiez que :
- Le contenu a été relu par des experts métier et des opérateurs
- Les appareils, écrans et QR codes sont en place et testés
- Un circuit de remontée est en place, numérique ou papier
- Les référents et les chefs d’équipe ont été formés
- Les instructions ont été validées en conditions réelles
- La gestion des versions est active et traçable
- Un plan de communication est prêt et approuvé
Utilisez cette liste comme étape de validation avant toute diffusion.
Indicateurs du changement et calendrier d’évaluation
Mesurer le déploiement permet de conserver le soutien de la direction et de voir où progresser.
Indicateurs suggérés :
- Taux d’accès : à quelle fréquence les instructions sont-elles ouvertes ?
- Confirmations : les utilisateurs confirment-ils avoir lu la version en vigueur ?
- Temps de formation : le temps nécessaire pour former un nouvel arrivant a-t-il changé ?
- Taux d’erreurs et de défauts : signale-t-on moins d’erreurs aux étapes concernées ?
- Retours des utilisateurs : les opérateurs trouvent-ils les instructions utiles et faciles à utiliser ?
Calendrier d’évaluation :
- Après deux semaines : recueillez les premières impressions et les premiers retours.
- Après 30 jours : examinez l’utilisation, collectez des exemples et apportez de petites corrections.
- Après 90 jours : évaluez l’effet sur la performance et l’adoption à long terme.
Partagez les résultats lors des points d’équipe et des revues de direction.
Mesurer l’efficacité
Pourquoi mesurer
Les instructions de travail n’apportent de la valeur que si elles sont utilisées et si elles fonctionnent. Sans mesure, des instructions obsolètes ou peu claires peuvent passer inaperçues et fragiliser discrètement la sécurité, la qualité et la formation.
La mesure vous aide à :
- Voir quelles instructions fonctionnent et lesquelles ne fonctionnent pas
- Valider les modifications de processus
- Justifier de nouveaux investissements
- Impliquer les équipes dans une amélioration fondée sur les données
Quoi mesurer et ce que cela vous apprend
1. Temps de réalisation de la tâche avant et après une mise à jour
- Montre si l’instruction facilite la tâche.
- Révèle des problèmes de clarté dans la pratique.
2. Taux de bon du premier coup (FPY)
- La part des unités réalisées sans retouche.
- Un FPY en hausse à une étape indique que l’instruction évite des erreurs.
3. Taux de retouches et de rebuts
- Mettent en évidence des problèmes de coût et de qualité liés à une confusion ou à un manque de cohérence à des étapes précises.
4. Taux d’accès aux instructions
- La fréquence à laquelle les instructions sont ouvertes au poste.
- Un accès faible peut traduire un manque de confiance, une mauvaise visibilité ou un manque de pertinence.
5. Où les gens s’arrêtent
- Si votre système enregistre le temps passé par étape, les longues pauses montrent où les utilisateurs ont des difficultés.
- Utile pour affiner les tâches complexes.
6. Résultats des évaluations
- Vérifient ce que les personnes formées ont retenu d’une formation construite sur les instructions.
- Aident les équipes de formation à améliorer le parcours d’intégration.
7. Volume et thèmes des retours
- Montrent le degré d’implication des opérateurs.
- Les thèmes récurrents signalent les corrections nécessaires.
8. Délai de montée en compétence
- Le temps nécessaire à un nouveau salarié pour réaliser la tâche en autonomie.
- Particulièrement important là où le turnover est élevé.
Comment exploiter les données
Collecter des données n’est que la première étape. L’amélioration vient de ce que l’on en fait :
- Mettez à jour en priorité les instructions à fort taux d’erreur ou peu utilisées.
- Partagez les améliorations lors des réunions d’équipe et sur les tableaux visuels.
- Utilisez les indicateurs lors des revues de cycle de vie des instructions.
- Affichez la date de dernière mise à jour sur chaque instruction.
Amélioration continue et responsabilités
Rôles et responsabilités
Garder des instructions efficaces n’est pas le travail d’une seule personne. Cela exige une collaboration continue :
- Experts métier : garantissent l’exactitude technique et valident le contenu lorsque les équipements, les processus ou les matières changent.
- Chefs d’équipe : confirment que l’instruction fonctionne sur le terrain et correspond à la réalité du moment.
- Équipes qualité : vérifient la conformité aux exigences et soutiennent la traçabilité.
- Équipes de formation : intègrent les instructions à l’intégration, à la polyvalence et à la progression des compétences.
- Opérateurs : en tant qu’utilisateurs, ils sont les premiers à repérer les étapes peu claires ou obsolètes.
Cette responsabilité partagée correspond à l’équipe décrite plus haut dans la section « Qui rédige les instructions de travail », étendue à toute la durée de vie du document.
Revues planifiées et gestion des versions
Les instructions de travail doivent évoluer en même temps que les opérations. Sans processus de revue formalisé, les contenus obsolètes provoquent des erreurs et des constats d’audit.
Fréquence des revues :
- Chaque trimestre pour les tâches à fort impact ou à forte variabilité
- Deux fois par an pour les processus stables et routiniers
- Immédiatement après des modifications techniques, des constats d’audit ou des incidents
Les fondamentaux de la gestion des versions :
- Conservez un historique des révisions, avec la date, l’auteur et le motif de la modification.
- Affichez la version en vigueur sur chaque instruction.
- Assurez-vous que les opérateurs ne peuvent accéder qu’à la version approuvée en vigueur, au poste.
Les plateformes numériques facilitent cette tâche. Dans REWO, chaque instruction dispose d’un historique des versions et passe par une approbation en deux étapes avant sa diffusion, si bien que seule la version approuvée arrive au poste.
Intégrer les retours et les données d’utilisation
L’amélioration continue repose sur une boucle de remontées du terrain et d’ajustements.
Façons de recueillir les retours :
- Un moyen de signaler un problème directement sur l’instruction numérique
- Des QR codes renvoyant à un court formulaire de suggestion
- Des vérifications des instructions lors des Gemba walks
Exploiter les données :
- Les instructions rarement ouvertes sont peut-être hors sujet ou difficiles à trouver.
- Des taux d’erreur ou de retouche élevés sur une tâche doivent déclencher une revue de son instruction.
- Les commentaires des opérateurs montrent où la formulation ou les visuels prêtent à confusion.
Encourager la participation :
- Valorisez les personnes qui apportent des améliorations utiles.
- Montrez ce qui a changé grâce aux retours.
- Faites des remontées du terrain un élément de votre culture kaizen.
Avec une responsabilité partagée et des itérations régulières, les instructions de travail restent alignées sur les opérations quotidiennes et résistent au changement.
Les risques d’une mise en œuvre insuffisante
Risques opérationnels
Quand les instructions sont obsolètes, peu claires, incomplètes ou utilisées de façon irrégulière, les opérations en pâtissent.
Principaux risques :
- Plus d’erreurs de production : des étapes manquantes ou floues entraînent une exécution irrégulière, des rebuts, des retouches et des défauts.
- Comportements dangereux : si les étapes critiques pour la sécurité ne sont pas mises en évidence, le risque de blessure augmente.
- Arrêts non planifiés : des réglages ou des interventions de maintenance mal compris peuvent retarder la production ou endommager les équipements. Voir Le vrai coût des temps d’arrêt dus à l’erreur humaine dans l’industrie.
Un échec typique : un contrôle critique est noyé dans un paragraphe dense au lieu d’être une étape à part entière. Il est sauté, et le défaut n’est découvert que chez le client. La solution tient à la conception : chaque contrôle critique a sa propre étape, son propre visuel et un repère clair.
Risques de conformité et réglementaires
Dans les secteurs réglementés comme les dispositifs médicaux, l’automobile et l’aéronautique, des instructions mal maîtrisées ont des conséquences graves.
Principaux risques :
- Constats d’audit : une documentation manquante ou obsolète entraîne des non-conformités lors des audits internes, des audits clients et des audits de certification.
- Certification menacée : des non-conformités répétées ou majeures par rapport aux exigences ISO, IATF ou GMP peuvent menacer la certification.
- Mesures réglementaires : les autorités peuvent exiger des actions correctives lorsque la documentation ne répond pas aux exigences.
Un constat fréquent : une version obsolète encore utilisée à l’atelier. La diffusion maîtrisée et le retrait des anciens exemplaires sont des exigences de base dans toutes les normes qualité, et le papier les rend difficiles à garantir.
Risques culturels et organisationnels
Des instructions médiocres nuisent aussi au fonctionnement des équipes.
Principaux risques :
- Perte de confiance : quand les opérateurs trouvent les instructions inadaptées ou fausses, ils se rabattent sur des contournements et sur le savoir-faire tacite.
- Pratiques hétérogènes : sans source unique de vérité, la même tâche est réalisée de plusieurs façons différentes.
- Faible implication : si les opérateurs ne sont pas associés aux mises à jour, ils voient les instructions comme déconnectées du travail réel.
- Turnover : les personnes qui se sentent peu soutenues, ou tenues pour responsables d’erreurs évitables, sont plus susceptibles de partir.
- Angles morts de l’encadrement : l’encadrement peut supposer que la méthode documentée est suivie, alors que la pratique sur le terrain a dérivé.
Le signal d’alerte : des notes manuscrites scotchées à côté de l’instruction officielle. Elles montrent que la version officielle ne correspond plus au travail. Traitez-les comme des retours, pas comme une question de discipline.
Impact sur l’organisation
Les conséquences dépassent la production.
Conséquences directes :
- Pertes financières dues aux rebuts, aux retouches et aux pénalités
- Accidents dus à des étapes oubliées ou mal comprises
- Temps d’arrêt dus à de mauvais réglages ou à une maintenance préventive non réalisée
- Constats d’audit et risque pour la certification
Effets à long terme :
- Baisse de la motivation et de la fidélisation
- Intégration plus longue et coûts de formation plus élevés
- Exécution irrégulière d’une équipe et d’un site à l’autre
- Exposition accrue aux défaillances produit et aux manquements de conformité
Une maîtrise insuffisante des instructions fragilise tout, des démarches lean à la satisfaction client. C’est un risque pour l’entreprise, pas seulement une faiblesse documentaire.
À quoi ressemble une bonne mise en œuvre
Une mise en œuvre solide présente quelques caractéristiques visibles :
- Les instructions font partie du travail quotidien, et pas seulement des audits et de la formation.
- Les opérateurs les utilisent et font des retours.
- Le contenu correspond à la façon dont le travail est réellement fait.
- La responsabilité des mises à jour est claire.
- Les instructions sont maîtrisées, traçables et faciles d’accès dans toutes les équipes et sur tous les sites.
Les entreprises qui traitent les instructions comme des outils vivants et partagés plutôt que comme des documents figés constatent généralement une plus forte implication, moins d’erreurs et une intégration plus rapide.
Normes et exigences réglementaires
Les instructions de travail sont aussi le moyen par lequel de nombreuses entreprises satisfont aux normes de qualité et de sécurité. Voici comment les principales normes les traitent. Vérifiez toujours l’édition en vigueur et les exigences spécifiques de vos clients.
ISO 9001 (systèmes de management de la qualité) :
- Exige que l’organisme tienne à jour les informations documentées nécessaires pour planifier, mettre en œuvre et maîtriser ses processus (§ 7.5).
- Au titre de la maîtrise de la production (§ 8.5.1), les informations documentées définissant les activités à réaliser doivent être disponibles là où elles sont nécessaires.
- Les instructions de travail sont le moyen habituel d’y répondre pour les tâches qui influent sur la conformité du produit.
IATF 16949 (automobile) :
- S’appuie sur l’ISO 9001.
- Le § 8.5.1.2 traite du travail standardisé : les instructions opérateur doivent être communiquées aux personnes qui réalisent le travail et comprises par elles, être lisibles, être dans une langue qu’elles comprennent et être accessibles sur le lieu de travail.
- Relie les instructions de travail à l’analyse de risques, à l’AMDEC processus (PFMEA) et au plan de surveillance. Voir Instructions de travail IATF 16949 au poste de travail.
ISO 13485 (dispositifs médicaux) :
- Exige que la production soit planifiée et maîtrisée, y compris par des procédures et des méthodes documentées lorsque c’est nécessaire (§ 7.5.1).
- Met fortement l’accent sur la traçabilité et sur les enregistrements de production, d’inspection et d’essais.
FDA 21 CFR Part 820 (dispositifs médicaux, États-Unis) :
- Depuis février 2026, la Part 820 est devenue le Quality Management System Regulation, qui intègre l’ISO 13485 par référence.
- Exige des maîtrises de la production et des processus, y compris des instructions documentées lorsque c’est nécessaire, afin que les dispositifs soient conformes aux spécifications.
BPF / GMP (industrie pharmaceutique et secteurs associés) :
- Exigées par des autorités comme l’EMA, la FDA et l’OMS, par exemple au titre de l’EudraLex volume 4 dans l’UE.
- Exigent des instructions documentées pour les opérations, maîtrisées, revues, approuvées et archivées tout au long de leur cycle de vie.
- Garantissent que les processus sont suivis de façon constante et peuvent être audités.
21 CFR Part 11 et annexe 11 des BPF de l’UE (enregistrements électroniques) :
- Encadrent la façon dont les enregistrements et signatures électroniques, y compris les instructions de travail numériques et les confirmations, sont créés, signés et conservés.
- Mettent l’accent sur l’intégrité, la traçabilité et la préparation aux audits.
AS9100 (aéronautique) :
- S’appuie sur l’ISO 9001 avec des exigences propres à l’aéronautique en matière de maîtrise de la production, de configuration et de sécurité.
- Les instructions de travail documentées sont le moyen habituel de répondre à ces exigences.
ISO/TS 22163 (ferroviaire) :
- Fondée sur l’ISO 9001 pour le secteur ferroviaire.
- Attend une documentation maîtrisée et fondée sur les processus, y compris des instructions de travail pour la réalisation du produit.
IEC 61511 (sécurité fonctionnelle dans l’industrie de procédé) :
- Couvre les systèmes instrumentés de sécurité.
- Exige des procédures documentées pour les tâches d’exploitation et de maintenance liées à la sécurité fonctionnelle.
ISO 22000 (sécurité des denrées alimentaires) :
- Exige des mesures de maîtrise documentées pour prévenir les dangers liés à la sécurité des aliments ; les instructions au niveau de la tâche sont un moyen courant de les mettre en œuvre.
ISO 45001 et droit de la santé et de la sécurité au travail :
- L’ISO 45001 demande des informations documentées sur les maîtrises opérationnelles lorsque c’est nécessaire pour gérer les risques pour la santé et la sécurité.
- Dans l’UE, la directive-cadre 89/391/CEE impose aux employeurs de donner aux travailleurs des instructions appropriées. Aux États-Unis, la réglementation OSHA exige que de nombreuses pratiques de travail sûres soient documentées et respectées.
ISO/IEC 17025 (laboratoires d’essais et d’étalonnage) :
- S’applique aux laboratoires qui réalisent le contrôle qualité ou la validation de produits.
- Exige des procédures documentées pour les méthodes d’essai, l’étalonnage et les vérifications.
Manuel AMDEC AIAG-VDA (FMEA Handbook) :
- Guide l’analyse des risques dans l’automobile et plus largement dans l’industrie.
- Les instructions de travail figurent souvent comme mesures de prévention dans l’AMDEC processus.
ISO/IEC 27001 (sécurité de l’information) :
- Devient pertinente lorsque les instructions contiennent de la propriété intellectuelle sensible ou des données clients.
- Exige des mesures de contrôle d’accès, de conservation et d’intégrité pour les documents.
Le point commun : chaque norme attend une documentation exacte, à jour, maîtrisée et disponible là où le travail est réalisé. Les instructions numériques facilitent cette démonstration, mais elles ne rendent pas à elles seules une entreprise conforme. Pour rédiger des instructions qui satisfont les auditeurs, voir Instructions de travail conformes ISO.
La transformation numérique des instructions de travail
La pénurie de main-d’œuvre, la diversité croissante des produits, les organisations multisites et des exigences clients plus strictes mettent toutes sous pression les instructions sur papier.
Pourquoi c’est important :
- Rapidité des changements : quand un produit ou un processus change, une instruction numérique peut être mise à jour et diffusée une seule fois, et chaque poste voit la nouvelle version.
- Échelle : d’un site et d’une région à l’autre, un ensemble unique d’instructions maîtrisées garde la méthode cohérente. Voir Standardiser les instructions de travail entre usines.
- Main-d’œuvre : beaucoup de salariés plus jeunes ont l’habitude d’apprendre avec de courtes vidéos et s’attendent à trouver l’information sur un écran plutôt que dans un classeur.
- Traçabilité : les systèmes numériques enregistrent qui a consulté et confirmé quelle version, ce qui facilite la préparation des audits.
Le coût de l’attente : les systèmes papier conservent les mêmes problèmes : un effort de formation croissant, une exécution irrégulière et d’anciennes versions en circulation.
Pourquoi commencer par les instructions de travail :
- Elles ont un effet direct sur la qualité, la sécurité et la productivité.
- Chaque opérateur, technicien et formateur les utilise tous les jours.
- Les améliorations sont rapidement visibles.
- Elles touchent de nombreux KPI, des rebuts à la préparation des audits en passant par la durée d’intégration.
Les instructions de travail numériques sont un point de départ pratique et facile d’accès pour des projets numériques plus larges. Elles installent les habitudes et la confiance dont dépendent les systèmes mis en place ensuite.
Ce que font les plateformes numériques
Les plateformes modernes traitent les instructions comme des documents vivants plutôt que comme des fichiers figés.
Fonctions essentielles à rechercher :
- Des instructions construites à partir de vidéos, d’images et de texte
- Une diffusion maîtrisée, avec approbation et historique des versions
- Une mise à disposition au poste par QR code ou depuis le MES ou l’ERP
- Un enregistrement de qui a consulté et confirmé quelle version
- La traduction dans les langues parlées par vos équipes
Passer à la vidéo
La vidéo devient le format de référence pour capturer et transmettre le savoir-faire pratique.
Ce qu’apporte la vidéo :
- Moins de dépendance au texte : montrer la tâche réduit le recours à la lecture et à la traduction.
- Réalisme : les opérateurs voient la tâche réalisée dans l’environnement réel, sur les équipements réels.
- Apprentissage plus rapide : les nouveaux salariés peuvent apprendre avec moins d’accompagnement individuel.
- Échelle : la méthode d’un expert peut être partagée entre les équipes et les sites.
Les cas clients ci-dessous montrent ce que cela a donné en pratique.
Connexion au MES, à l’ERP et au LMS
Les instructions sont les plus utiles quand elles sont connectées aux systèmes dans lesquels les gens travaillent déjà :
- MES ou ERP : un ordre de fabrication ouvre la bonne instruction pour le produit et l’opération, si bien que l’opérateur n’a pas à chercher.
- LMS et matrice de compétences : les résultats des formations construites sur les instructions alimentent les systèmes dans lesquels vous suivez les qualifications.
La connexion réduit les recherches, garde la version cohérente et permet de montrer plus facilement qui a été formé sur quoi. La section sur l’affichage, plus haut, détaille les options au poste.
Cas clients
MANN+HUMMEL : une seule méthode d’une usine et d’une équipe à l’autre
MANN+HUMMEL a constaté que le même travail était appris et réalisé différemment selon les usines et les équipes. L’entreprise utilise désormais des instructions en vidéo pour la formation, les changements de série et la référence au quotidien.
Résultats :
- Inefficacité des changements de série réduite de 15 %
- Jusqu’à 50 % de temps de formation en moins sur certaines compétences
Scanreco : zéro papier et prêt pour l’audit
Scanreco a migré ses instructions vers REWO.
Résultats :
- Des instructions sans papier
- Un accès centralisé pour tous les services
- Des audits clients plus faciles
Kolektor : un coût par instruction plus bas
Résultats :
- Environ 78 € par instruction
- Un coût inférieur de plus de 65 % à celui des ingénieurs internes
Innovation et tendances
De nouvelles technologies changent la façon dont les instructions sont créées et diffusées. L’industrie a tendance à les adopter avec prudence en raison de la réglementation, des systèmes existants et du coût des erreurs. Cette prudence est saine : un nouvel outil doit faire ses preuves sur la ligne.
IA, RA et équipements connectés
- La création assistée par l’IA peut préparer le texte des étapes à partir d’une vidéo ou d’un document existant, proposer des traductions et signaler les formulations peu claires. Une personne doit toujours relire et approuver chaque étape avant qu’elle n’arrive sur la ligne.
- La réalité augmentée superpose des consignes aux équipements. Elle peut aider pour certaines tâches, mais le coût du matériel, le confort et l’effort de production du contenu font qu’elle reste marginale dans la plupart des ateliers.
- Les équipements connectés pourraient de plus en plus déclencher la bonne instruction en fonction de l’état de la machine ou du type de produit.
L’objectif commun est de fournir la bonne consigne au bon moment, avec moins de recherche et moins de charge mentale pour l’opérateur.
Instructions adaptatives
À l’avenir, les instructions pourraient s’adapter à la personne qui les utilise :
- Niveau de compétence et expérience
- Langue et format préférés
- Erreurs récentes sur une tâche donnée
Un opérateur qui découvre le réglage d’une machine pourrait voir une vidéo complète avec annotations, tandis qu’un ancien verrait une courte check-list. Cela pourrait réduire la lassitude des salariés expérimentés face à la formation et mieux accompagner les nouveaux. La difficulté sera de garder chaque variante maîtrisée et approuvée.
Auditer et tenir à jour les instructions de travail
Les processus, les équipements, la réglementation et les effectifs changent. Des instructions justes l’an dernier peuvent devenir fausses sans que personne ne le remarque. Des audits réguliers le détectent avant que cela ne provoque des erreurs, des arrêts ou des non-conformités. Ils sont aussi l’occasion de recueillir les remontées du terrain, d’examiner l’utilisation et de vérifier que les instructions sont suivies de façon constante.
Check-list d’audit des instructions de travail
Utilisez cette liste pour une revue régulière :
- L’instruction est-elle reliée à une SOP ou à une exigence en vigueur ?
- Le titre, le responsable et la version sont-ils clairement affichés ?
- Les visuels sont-ils présents, à jour et pertinents ?
- Les avertissements de sécurité sont-ils exacts et visibles à la bonne étape ?
- Le processus est-il toujours valable et inchangé ?
- Les points de contrôle qualité sont-ils inclus ?
- La langue est-elle adaptée aux personnes qui l’utilisent ?
- A-t-elle été relue par un expert métier et un chef d’équipe ?
- Les retours des opérateurs ont-ils été recueillis et traités ?
- L’accès est-il maîtrisé, de sorte que seule la version en vigueur soit disponible ?
- Les formations et les confirmations sont-elles enregistrées ?
- A-t-elle été prise en compte lors des derniers audits ou analyses d’incidents ?
- Les modifications sont-elles documentées et traçables ?
Des audits réguliers font des instructions un outil vivant plutôt qu’un document oublié.
La place de REWO
REWO est une plateforme d’instructions de travail numériques pour les industriels. Les équipes créent des guides à partir de vidéos, d’images et de texte, les diffusent via une approbation en deux étapes avec un historique complet des versions, et les mettent à disposition au poste par QR code ou dans le MES ou l’ERP. Courses transforme les instructions en parcours de formation avec critères de réussite et certificats, et Analytics enregistre qui a consulté et confirmé quelle version, et quand.
Conclusion
Les instructions de travail font le pont entre la conception des processus et l’exécution réelle. Lorsqu’elles sont bien rédigées, rédigées par les bonnes personnes et affichées là où le travail se fait, elles réduisent les erreurs, améliorent la sécurité, raccourcissent la formation et soutiennent la conformité.
Avec les bons outils et une habitude d’amélioration continue, les instructions deviennent des documents vivants qui évoluent avec vos opérations. Elles transforment le savoir-faire en actions cohérentes d’une équipe et d’un site à l’autre.
Investir dans de meilleures instructions de travail ne se limite pas à la documentation. C’est une question de qualité constante, de personnes compétentes et d’opérations qui tiennent bon quand les choses changent.
Glossaire
- Instruction de travail : un guide propre à une tâche qui explique précisément comment réaliser un travail ou une étape, souvent avec des photos ou une vidéo. Se trouve au plus près de l’exécution.
- SOP (procédure opérationnelle standard) : un document au niveau du processus qui décrit ce qui doit être fait, par qui et pourquoi. Les instructions de travail déclinent les SOP au niveau de la tâche.
- Check-list : un outil servant à vérifier qu’une tâche a été réalisée, souvent dans le cadre d’un processus qualité ou sécurité.
- Formulaire : un document servant à saisir des données pendant ou après une tâche, comme les attestations de formation ou les enregistrements de maintenance.
- Expert métier (SME, subject matter expert) : une personne ayant une connaissance approfondie d’une tâche ou d’un processus, chargée de valider le contenu des instructions.
- Taux de bon du premier coup (FPY, first-pass yield) : la part des unités produites correctement sans retouche.
- Retouche : une correction apportée à un produit en raison d’un défaut ou d’une erreur.
- Taux de rebut : la part de matière mise au rebut en raison d’erreurs.
- ERP (progiciel de gestion intégré) : un système qui gère les ressources et les opérations à l’échelle de l’entreprise.
- MES (système d’exécution de la production) : un système qui suit et documente la production à l’atelier ; les ordres de fabrication du MES peuvent ouvrir la bonne instruction.
- LMS (système de gestion de l’apprentissage) : un logiciel servant à dispenser et à suivre les formations.
- RA (réalité augmentée) : une technologie qui superpose du contenu numérique à l’environnement réel, via des lunettes ou une tablette.
- IA (intelligence artificielle) : peut aider à préparer, traduire et relire les instructions, avec une approbation humaine.
- IoT (internet des objets) : des équipements et capteurs connectés qui partagent des données.
- Gestion des versions : la gestion des modifications des instructions, de sorte que seule la version approuvée en vigueur soit utilisée.
- Piste d’audit : un historique des révisions, approbations, consultations et confirmations des instructions, utilisé pour la conformité.
- Kaizen : l’amélioration continue, dans laquelle les opérateurs contribuent souvent à améliorer les instructions.
- Gemba walk : une pratique par laquelle l’encadrement se rend à l’atelier pour observer comment le travail est réellement fait.
- Localisation : l’adaptation des instructions à différentes langues et conventions culturelles.
- Instruction adaptative : un contenu d’instruction qui s’ajuste au niveau, à la performance ou à la langue de l’utilisateur.
- Instruction de travail numérique (DWI, digital work instruction) : une instruction de travail diffusée sous forme électronique, souvent avec de la vidéo, et soumise à la gestion des versions.
- Savoir-faire tacite (tribal knowledge) : le savoir-faire non écrit détenu par les salariés expérimentés et absent de la documentation officielle.
- Intégration (onboarding) : le processus structuré qui permet à un nouveau salarié de prendre son poste.
- Matrice de compétences : un outil qui met en regard les compétences des salariés et les tâches qu’ils doivent réaliser.
- Binômage (job shadowing) : l’apprentissage par l’observation d’un collègue expérimenté, souvent remplacé ou complété par des instructions en vidéo.
- Travail standardisé : une méthode documentée et reproductible pour réaliser une tâche de la façon la plus sûre et la plus efficace connue.
- Training Within Industry (TWI) : un programme des années 1940, largement utilisé dans le lean, centré sur l’instruction au poste et le travail standardisé.
- Changement de série (SMED) : le passage d’une ligne ou d’une machine d’un produit à un autre ; des changements de série rapides dépendent d’instructions claires.
- Écart : une déviation par rapport au processus attendu ; des instructions médiocres ou manquantes en sont une cause racine fréquente.
- CAPA (actions correctives et préventives) : un processus qualité visant à éliminer les causes de non-conformités, qui déclenche souvent la mise à jour des instructions.
- Jumeau numérique : un modèle virtuel d’un produit, d’un processus ou d’un système, utilisé pour simuler et optimiser la performance réelle.
- Registre des écarts : un enregistrement des déviations par rapport aux procédures documentées, examiné lors des audits et des enquêtes.
- Audit des instructions : une revue formelle de l’exactitude, de la pertinence et de l’utilisation des instructions existantes.
- Gouvernance des instructions : les rôles, règles et circuits de création, d’approbation, de mise à jour et de retrait des instructions.
- Lieu d’utilisation (point of use) : l’endroit où l’instruction est utilisée pendant la tâche, comme la machine ou le poste de travail.
- Analyse de tâche : le découpage d’un travail en étapes pour trouver la meilleure façon de le réaliser et de le documenter.
- Modèle d’instruction de travail : une structure prédéfinie qui garde les instructions cohérentes sur la forme et le fond.
À lire aussi : Instructions de travail numériques pour l’industrie · REWO Guides · Pour les ingénieurs méthodes